
/news/news-media/


Actualités
Produits et solutions
CONTACTEZ-NOUS

+86-18068757376

emmy@jsblk.com

No 29 Rue Tongjiang Nord, District de Xinbei, Ville de Changzhou, Province du Jiangsu, Chine
Lyophilisation est lent par conception. Un seul lot passe environ 20 à 40 heures à passer par la congélation, le séchage primaire et la désorption finale, et pendant une grande partie de ce temps, les compresseurs de réfrigération et les pompes à vide fonctionnent en continu. L’électricité constitue donc un coût d’exploitation majeur et contrôlable dans la production d’aliments lyophilisés après matières premières. La conclusion mérite d’être formulée d’emblée : un lyophilisateur à économie d’énergie n’est pas simplement la machine avec le plus petit numéro sur sa plaque signalétique. Il s'agit de l'unité dont les systèmes de réfrigération et de vide déplacent la chaleur et la vapeur d'eau avec un minimum de déchets, dont le système de contrôle termine le cycle lorsque le produit est réellement sec et dont la capacité correspond aux charges que vous utilisez réellement. Le reste de cet article explique où va l'énergie, quelles caractéristiques de conception réduisent réellement la consommation et ce qu'il faut vérifier avant de signer un bon de commande.
Un lyophilisateur a trois consommateurs d'énergie : le système de réfrigération, le système de vide et le système de chauffage des étagères. La réfrigération domine. Les compresseurs doivent tirer le produit bien en dessous de son point de congélation afin que l'eau libre cristallise correctement, et pendant le séchage primaire, ils doivent maintenir la surface du condenseur suffisamment froide, souvent entre -40 et -50 degrés Celsius pour les produits alimentaires, pour empêcher la vapeur d'eau de migrer des étagères vers le serpentin. Tout déficit dans les performances du condenseur se traduit par un cycle plus long, ce qui est une autre façon de dire une énergie plus élevée par kilogramme.
Pour un contexte à grande échelle : un lyophilisateur résidentiel consomme généralement entre 900 et 1 500 watts et coûte environ un à trois dollars par jour de fonctionnement. Les machines commerciales et industrielles sont mieux jugées selon une mesure différente, en kilowattheures par lot ou par kilogramme d'eau éliminée, car une usine alimentaire qui gère un lot par jour pendant 300 jours considérera l'électricité comme un élément qui protège ou érode sa marge.
Le système de réfrigération mérite qu’on s’y intéresse de plus près car il représente la plus grande part de la consommation. Des compresseurs efficaces, un condenseur correctement dimensionné et un échange thermique bien exécuté réduisent tous le temps nécessaire à un lot. Il existe un risque d'approvisionnement des deux côtés du dimensionnement : un condenseur sous-dimensionné s'étire à chaque cycle, tandis qu'un condenseur fortement surdimensionné ajoute une consommation d'énergie fixe et un coût d'investissement sans améliorer le débit. Demandez aux fournisseurs d'adapter la capacité de glace du condenseur à votre charge d'eau réaliste, et non à une limite supérieure théorique.
Les systèmes conventionnels maintiennent un vide profond continu et font fonctionner les pompes à fond pendant toute la phase de séchage primaire. Les approches sous vide pulsé empruntent une voie différente : la pression est périodiquement modulée pour rafraîchir le gradient de vapeur autour du produit, de sorte que les pompes n'ont pas besoin de fonctionner à pleine charge tout le temps. Un récemment dévoilé conception de lyophilisateur pulsé sous vide de Bolaike suit cette même logique, avec une efficacité de lyophilisation signalée comme augmentant par rapport au fonctionnement conventionnel, et cela mérite d'être étudié en comparant les devis.
Une grande partie de l’énergie gaspillée provient des cycles de remplissage avec un nombre d’heures fixe. Les machines qui ajustent la température des étagères et la pression de la chambre en fonction de la résistance du produit, et qui confirment le point final réel avec un test d'augmentation de pression, terminent lorsque le produit est fini plutôt qu'à l'expiration d'une minuterie prédéfinie. En supprimant six heures de remplissage sur un cycle de 30 heures, vous supprimez un cinquième du temps de fonctionnement de la machine pour chaque lot.
L'accumulation de givre sur le condenseur se comporte comme un isolant et oblige le système de réfrigération à travailler plus fort à mesure que le lot progresse. Une routine de dégivrage disciplinée entre les lots, des joints de porte intacts et des parois d'armoires correctement isolées sont des détails peu glamour, mais c'est exactement ce qui différencie les machines qui conservent leur efficacité après deux ans des machines dont la consommation dérive tranquillement vers le haut.
Un schéma courant parmi les producteurs qui ont commencé modestement est un coin de l'atelier rempli d'unités de table fonctionnant à des heures échelonnées. Chacun de ces lots paie les mêmes frais généraux fixes : abaisser la chambre vide et le condenseur à température, évacuer la chambre et amener les étagères au point de consigne. Répartir ces frais généraux sur une charge complète dans une seule machine plus grande est l'une des économies d'énergie les plus simples disponibles, et cela libère également l'opérateur des heures précédemment consacrées au chargement et au déchargement de plusieurs machines.
| Configuration | Comportement énergétique | Effet pratique |
|---|---|---|
| Plusieurs petites unités de banc | Chaque lot paie la totalité des frais généraux de pull-down et de pompage | kWh par kilogramme plus élevé et plus d'heures d'opérateur |
| Une grande unité, entièrement chargée | Frais généraux fixes répartis sur toute la charge | Coût par kilogramme réduit et courbes de séchage cohérentes |
| Une grande unité, à moitié vide | Mêmes frais généraux contre une production réduite | Mauvaise efficacité, généralement une erreur de dimensionnement plutôt qu'un défaut de la machine |
La troisième ligne est la mise en garde. Acheter gros n'est efficace que si la machine peut être remplie, c'est pourquoi une planification réaliste de la capacité est plus importante que le chiffre maximal de la brochure.
La documentation commerciale contient rarement des données sur l'électricité, alors apportez votre propre liste de contrôle. Un nombre clé à suivre est le kilowattheure par kilogramme d’eau sublimée sous une charge et une recette définies, et non la puissance nominale connectée. Une unité qui consomme plus d’énergie mais termine un lot six heures plus tôt peut facilement être la machine la moins chère à faire fonctionner.
| Spécification à demander | Pourquoi c'est important |
|---|---|
| kWh par lot à une charge de produit indiquée | Transforme les allégations marketing en un chiffre que vous pouvez multiplier par votre tarif d'électricité |
| Capacité de glace du condenseur par rapport à votre charge d'eau de lot | Un condenseur sous-dimensionné allonge silencieusement chaque cycle |
| Temps de cycle mesuré pour un produit alimentaire comparable | Indique si le système de contrôle est réglé ou générique |
| Méthode de détection des points finaux | Les tests d'augmentation de pression évitent les heures rémunérées passées à sécher le produit fini |
| Méthode de dégivrage et délai d’exécution | Détermine le nombre de lots par semaine que la ligne peut supporter |
Si un fournisseur ne peut pas fournir de chiffres énergétiques pour une charge définie, demandez à utiliser votre propre matériel. La validation sur un équipement à l'échelle du laboratoire avant d'engager du capital est une assurance peu coûteuse dans ce secteur.
Même une machine efficace gaspille de l’énergie si elle est utilisée de manière imprudente. Ces habitudes ne coûtent rien et apparaissent généralement sur la prochaine facture d’électricité :
L'efficacité énergétique commence par l'achat d'une classe de taille appropriée, car chaque classe a un travail qu'elle fait bien et des travaux qu'elle fait mal. Les équipes de développement qui valident les recettes et les courbes de lyophilisation doivent travailler à l'échelle du banc, où chaque kilogramme de matériau de test enseigne les paramètres du cycle qui déterminent plus tard les paramètres économiques de la production.
lyophilisateurs expérimentaux pour le développement de recettes et de cycles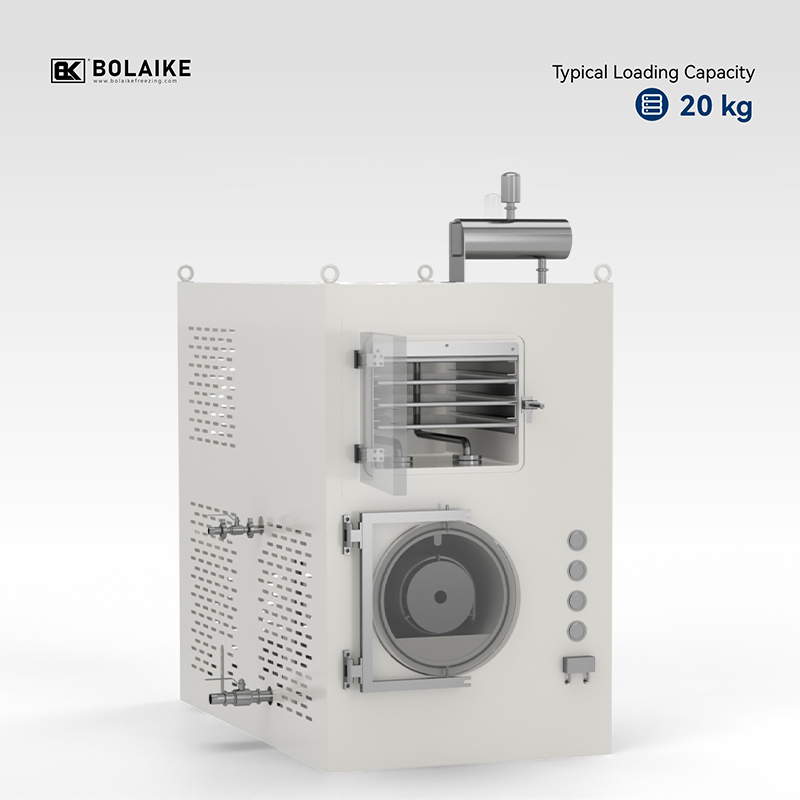 Lyophilisateurs expérimentaux pour la validation de recettes à l'échelle du laboratoire Les lyophilisateurs de laboratoire de la gamme BLK-FD-0.1 à FD-2 conviennent aux équipes qui valident les recettes et les courbes de lyophilisation, où chaque kilogramme de matériau de test enseigne les paramètres du cycle qui façonnent ensuite l'économie de la production. Voir le produit →
Les lots pilotes et les petites séries commerciales se situent au milieu de la gamme, et c'est là que de nombreuses erreurs de dimensionnement se produisent : les acheteurs choisissent un produit trop petit pour économiser du capital, puis exécutent deux équipes de demi-charges. La classe moyenne est bien adaptée à cette phase de transition, couvrant l’amplification pilote et la rotation multi-produits sans les frais généraux d’une installation industrielle complète.
équipement de lyophilisation de taille moyenne pour la production pilote et petite commerciale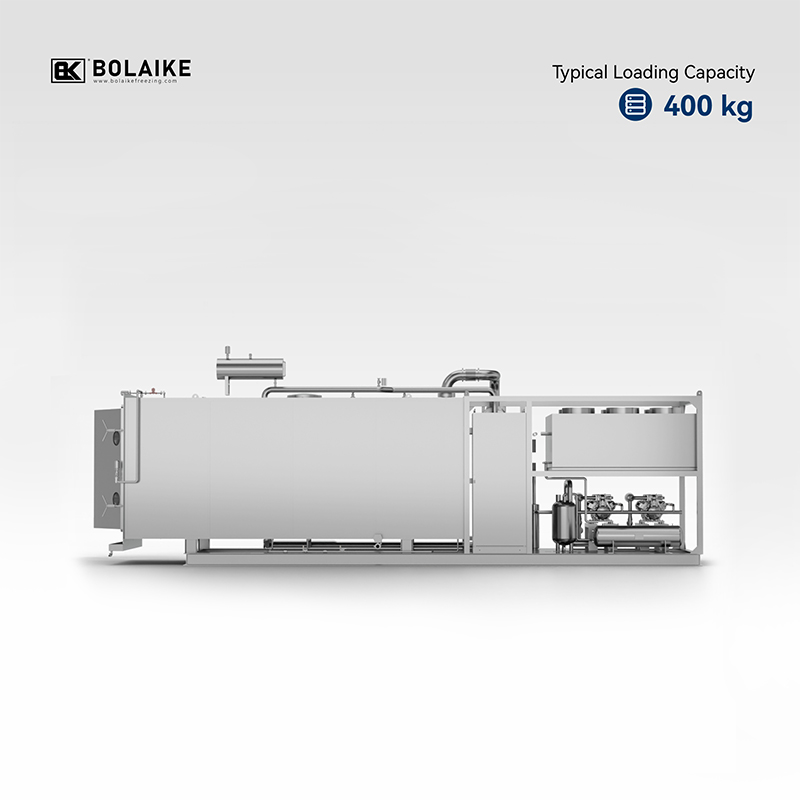 Lyophilisateurs de taille moyenne pour les séries pilotes et les petites séries commerciales La gamme BLK-FD-5 à FD-40 couvre l'amplification pilote et la rotation multi-produits pendant la phase de transition, aidant ainsi les acheteurs à éviter les unités sous-dimensionnées qui obligent à un fonctionnement coûteux en deux équipes de demi-charges. Voir le produit →
En volume industriel, la consolidation est une économie : un chargement complet dans une grande chambre remplace le fonctionnement échelonné de nombreuses petites unités et permet de réduire le coût par kilogramme fini. Les applications dédiées telles que le café instantané vont encore plus loin et justifient des lignes spécialement conçues, où l'étape de séchage est conçue autour du cycle d'un seul produit plutôt que adaptée à celui-ci.
équipement de lyophilisation à grande échelle pour la production industrielle de lots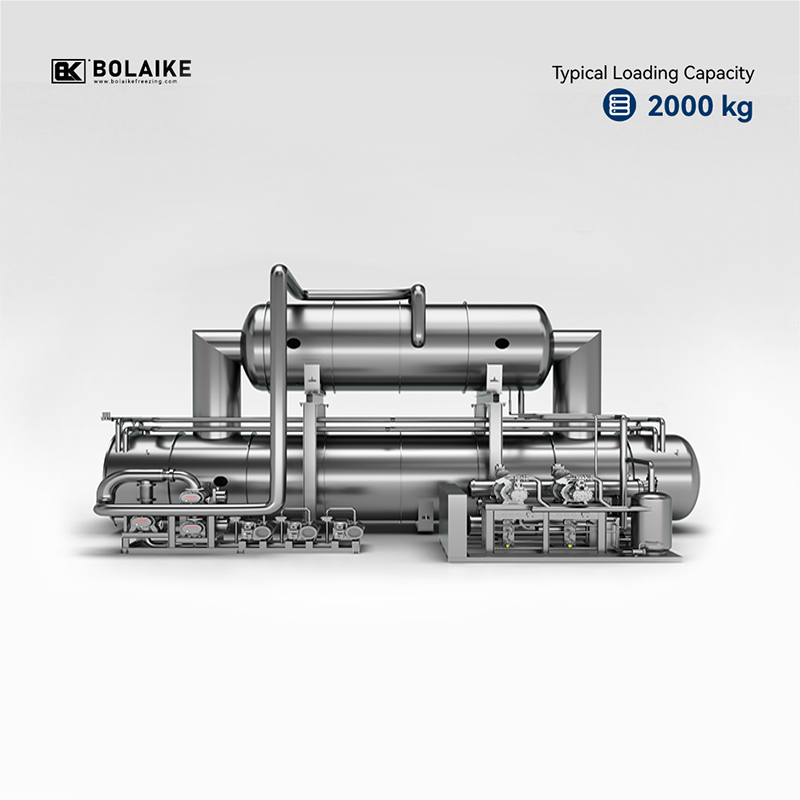 Lyophilisateurs à grande échelle pour un volume de production industriel complet Les équipements de grande capacité, du BLK-FD-50 au FD-200, consolident la production en une seule charge de chambre complète, offrant ainsi un coût par kilogramme fini inférieur pour les opérations industrielles alimentaires et pharmaceutiques. Voir le produit →
L'achat d'un lyophilisateur à économie d'énergie est en fin de compte une décision de coût par kilogramme, et non une comparaison de puissance. Demandez par écrit les données énergétiques du lot, dimensionnez le condenseur en fonction de votre charge d'eau réelle, remplissez la chambre et maintenez le cycle adapté au produit. Pour des données par lots, des modalités d'essai ou un devis adapté à votre plan de production, contactez l'équipe Bolaike via le page de contact .


 English
 русский
 Español
 Français
 Deutsch
 عربى


