/news/
Actualités

Produits et solutions
CONTACTEZ-NOUS

+86-18068757376

blk@jsblk.com

No 29 Rue Tongjiang Nord, District de Xinbei, Ville de Changzhou, Province du Jiangsu, Chine
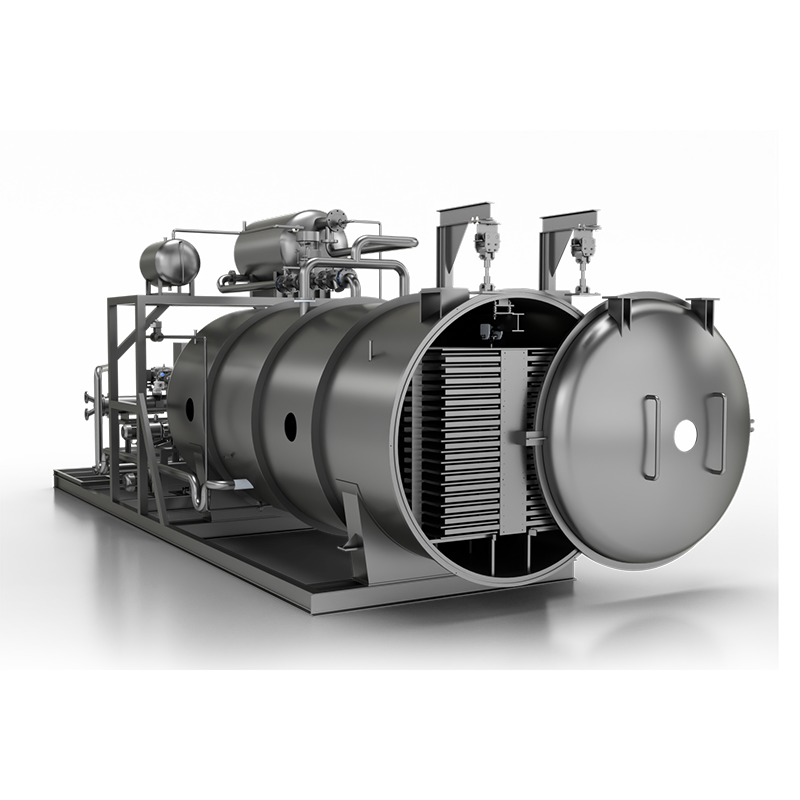
Lyophilisateurs peut paraître intimidant de l'extérieur : une chambre en acier inoxydable, un dédale de tuyaux, une pompe qui bourdonne dans un coin. Mais la logique à l’intérieur d’eux est simple, et une fois qu’elle s’enclenche, l’ensemble du processus cesse de ressembler à un mystère. Voici la version courte. Un lyophilisateur gèle le produit solide, élimine l'air de la chambre, puis donne à l'eau gelée juste assez d'énergie pour sortir sous forme de vapeur sans jamais se transformer en liquide. Ce dernier point est le truc. Dans des conditions normales, l’eau doit s’évaporer ou bouillir pour échapper à un matériau. Sous un vide profond, il peut passer directement de la glace à la vapeur, un changement d'état appelé sublimation. Nous construisons depuis des années des équipements de lyophilisation et de réfrigération pour des clients du secteur alimentaire et agricole. Ce qui suit est donc la version en langage simple de ce qui se passe à l'intérieur de la chambre, dans l'ordre dans lequel cela se produit. L'eau se comporte différemment selon la pression qui l'entoure. À la pression du niveau de la mer, la glace fond à 0 °C et l’eau bout à 100 °C. Réduisez la pression suffisamment loin, en dessous d’environ 6,11 millibars, et l’eau liquide ne peut plus exister sous une forme stable. La glace cesse de fondre et commence à se sublimer. Ce seul fait est le fondement de chaque lyophilisateur. Gardez le produit congelé, maintenez la pression de la chambre en dessous de ce seuil et l'eau à l'intérieur peut être éliminée sous forme de vapeur tandis que le produit lui-même reste solide et froid. La glace laisse la matière de l'extérieur vers l'intérieur, comme le brouillard se soulève d'un champ, et ce qui reste est un squelette sec et poreux qui conserve la forme qu'il avait lorsqu'il était frais. Puisqu’aucune phase liquide n’est impliquée, les parois cellulaires ne s’effondrent pas comme elles le font lors du séchage à l’air chaud. Les composés aromatiques restent en place, la couleur tient et le produit fini se réhydrate en quelques secondes. C'est pourquoi la méthode est utilisée pour le café, les fruits et légumes, les herbes, les cultures laitières et probiotiques, ainsi que pour les échantillons de laboratoire que la chaleur détruirait autrement. Un lyophilisateur est en réalité une poignée de systèmes coopérant sous une seule boucle de contrôle. Retirez-en un et le processus cesse de fonctionner. Le système de contrôle est la partie que les gens sous-estiment. La lyophilisation est une course entre la chaleur entrante et la vapeur sortante. Donnez trop de chaleur et la glace fondra ; se nourrir trop peu et le cycle s'éternise pendant une journée supplémentaire. Un bon contrôleur surveille ensemble la température des étagères, la température du produit et la pression de la chambre et ajuste les étagères en conséquence. Quelle que soit la taille de la machine, la recette suit le même arc. Un cycle complet peut prendre de quelques heures à quelques jours, selon la charge et le matériau. Deux chiffres dominent chaque cycle : la pression de la chambre et la température du produit. Leur relation est un comportement de phase théorique, mais dans l'usine, cela se manifeste sous la forme de quelques règles pratiques : Chaque matériau a sa propre courbe. Le café, les fraises, les probiotiques et un échantillon biologique sèchent tous à des rythmes différents et tolèrent des limites différentes. C'est pourquoi une recette de lyophilisation est développée produit par produit plutôt que copiée à partir d'un manuel. La physique ne change pas avec la taille, mais presque tout le reste change. Un lot pilote et un lot de production complet passent par les trois mêmes étapes, mais la surface de stockage, la surface du condenseur, la vitesse de pompage et la méthode de chargement évoluent de manières très différentes. La capacité du condenseur est généralement le premier goulot d’étranglement auquel les gens se heurtent lorsqu’ils tentent de mettre en production une recette pilote fonctionnelle. La plupart des projets suivent un chemin familier : une machine de taille moyenne pour des séries pilotes et des lots commerciaux limités, puis un système industriel une fois que les chiffres ont du sens. Lorsque le passage à la production à grande échelle arrive, la planification compte plus que le seul équipement : la taille des lots, le chargement des plateaux, la durée du cycle et la capacité utilitaire doivent tous s'aligner. Nous gardons une discussion plus longue sur cette transition dans notre guide sur équipement de lyophilisation à grande échelle , y compris ce qui change une fois que le débit est mesuré en tonnes plutôt qu'en kilogrammes. La lyophilisation rapporte son coût de plusieurs manières spécifiques. Il préserve bien mieux la saveur, la couleur et la structure que le séchage à la chaleur, se réhydrate rapidement et produit un produit qui reste stable à température ambiante, ce qui réduit le poids d'expédition et les coûts de la chaîne du froid. Il y a aussi des limites qui méritent d’être honnêtes. Le vide et la réfrigération fonctionnant ensemble pendant des heures ou des jours consomment de l'énergie réelle, l'équipement coûte plus cher qu'un séchoir à air chaud et de nombreux systèmes fonctionnent encore par lots. Si un produit finit de toute façon sous forme liquide, comme un jus concentré ou une sauce, une évaporation plus simple peut faire l'affaire pour beaucoup moins d'argent. Le café instantané est l'application où la lyophilisation industrielle a atteint son plus haut niveau de raffinement : de grands volumes, un chargement continu et une fenêtre très étroite pour la rétention des arômes. Il s’agit d’un problème d’ingénierie différent du séchage d’un plateau de fruits, c’est pourquoi il existe des lignes de production dédiées. Si vous comparez des lyophilisateurs, une courte liste de détails vous en dit plus qu’une longue fiche technique : Nos propres racines dans le domaine de la réfrigération remontent à 2003 et nous construisons aujourd'hui des systèmes de lyophilisation de taille moyenne et grande depuis notre base de Changzhou, Jiangsu. Si vous ne savez pas à quelle étape votre produit aura du mal, envoyez-nous les détails et nous pouvons suggérer un point de départ. Ainsi, lorsque quelqu’un demande comment fonctionne un lyophilisateur, la réponse honnête est qu’il ne fait pas grand-chose : il gèle, il fait le vide et il ajoute de la chaleur lentement. La compétence consiste à maintenir ces trois conditions stables suffisamment longtemps, à la bonne pression et à la bonne température du produit, pour que la glace parte sous forme de vapeur et que tout le reste reste exactement là où il était. Obtenez le bon équilibre et vous obtenez un produit qui a toujours le goût, l'apparence et la réhydratation comme au jour où il a été cueilli. Quel est l'effet de la lyophilisation sur l'eau
À l’intérieur de la machine : les systèmes qui la font fonctionner
Système Ce que ça fait Pourquoi c'est important Chambre à vide Maintient le produit à basse pression à l'intérieur d'une enceinte étanche La sublimation ne se produit qu'en dessous du point triple de l'eau Etagères et plaques chauffantes Congelez d'abord le produit, puis réchauffez-le par étapes contrôlées Ils décident de la quantité d'énergie que la glace reçoit réellement Groupe frigorifique et condenseur Refroidit une surface séparée à environ -50 à -80 °C Retient la vapeur d'eau sous forme de glace afin qu'elle n'atteigne jamais la pompe Pompe à vide Élimine l'air et maintient la pression de travail Maintient la différence de pression qui extrait la vapeur du produit Système de contrôle et capteurs Exécute la recette et enregistre la température et la pression Équilibre la chaleur par rapport au flux de vapeur, c'est là que les cycles réussissent ou échouent Le cycle, étape par étape
Pourquoi la pression et la température sont plus importantes que toute autre chose
Des séries pilotes à une ligne de production complète
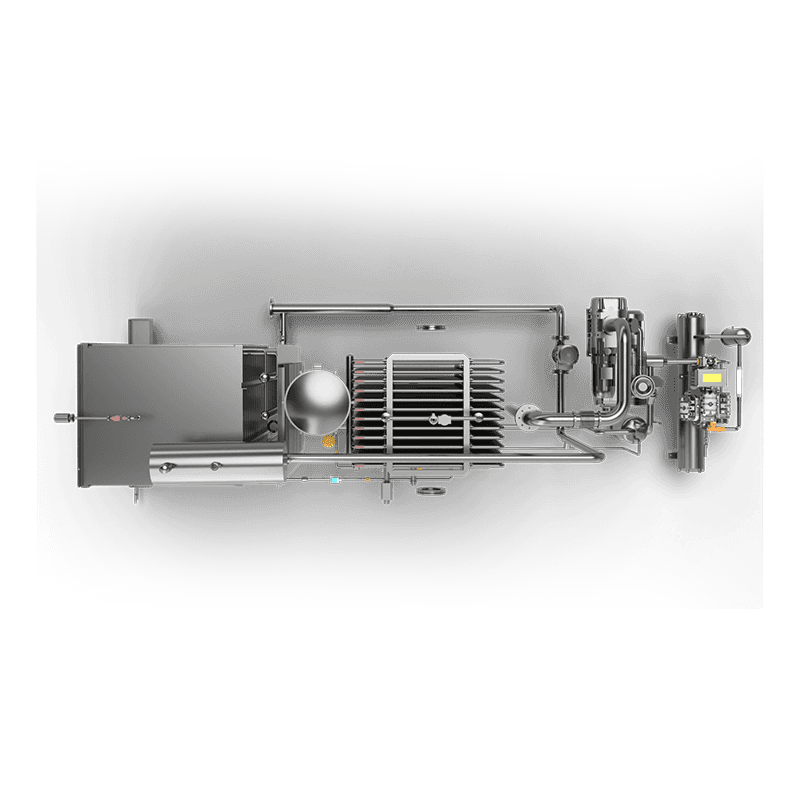 Lyophilisateur de taille moyenne BLK-FD-20 pour la production pilote Un lyophilisateur industriel de 20 m² faisant le pont entre la R&D et la production commerciale, avec une capacité de 200 kg et des fonctionnalités d'économie d'énergie. Voir le produit →
Pourquoi la lyophilisation est efficace et où elle ne l'est pas
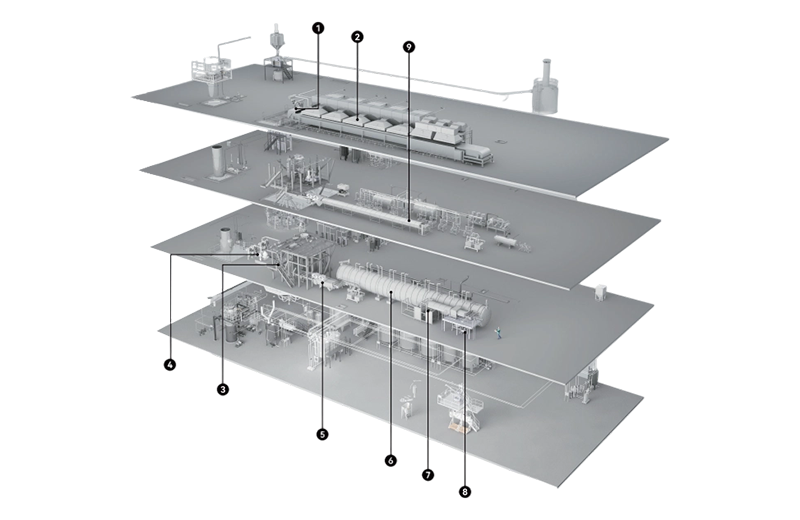 Ligne de production de lyophilisation de café instantané entièrement automatique Une ligne de grande capacité de 4 000 tonnes/an, utilisant la lyophilisation en continu et l'extraction à froid pour préserver les arômes et réduire l'énergie. Voir le produit →
Que rechercher lorsque vous évaluez une machine
Si vous avez déjà ouvert un sachet de fraises lyophilisées et que vous les avez trouvées croustillantes, aux couleurs vives et pleines de saveur, vous avez déjà vu la principale raison pour laquelle les gens congèlent des aliments secs. Le processus élimine l’eau à basse température, de sorte que les aliments conservent une grande partie de leur structure, de leur arôme et de leur valeur nutritionnelle d’origine. Chez Bolaike, nous avons passé des années à construire des équipements de lyophilisation sous vide pour les transformateurs de produits alimentaires et les producteurs de café, et la question « pourquoi lyophiliser les aliments ? » se résume généralement à un objectif pratique : préserver la qualité tout en facilitant le stockage, l’expédition et la vente d’un produit. Lyophilisation , également appelée lyophilisation, fonctionne en congelant d'abord le produit, puis en abaissant la pression autour de lui. Dans cet environnement à basse pression, la glace se transforme directement en vapeur sans passer par une étape liquide. C'est ce qu'on appelle la sublimation. Étant donné que l'eau s'échappe sous forme de vapeur plutôt que d'être bouillie, les parois cellulaires et la structure poreuse des aliments sont moins endommagées que lors du séchage conventionnel à l'air chaud. Le processus passe généralement par trois étapes : Cette structure compte. Une myrtille ou un grain de café lyophilisé peut à nouveau absorber l'eau rapidement, revenant plus près de sa texture d'origine qu'un produit séché à la chaleur qui peut devenir dur, ratatiné ou de couleur terne. L’attrait n’est pas seulement un stockage plus long. La lyophilisation protège les qualités que les clients remarquent en premier : la couleur, l’arôme, la saveur et la forme. Pour les producteurs de produits alimentaires, ces qualités justifient souvent des coûts d’équipement et d’énergie plus élevés. Pour une entreprise alimentaire, ces avantages se traduisent par moins de déchets, une distribution plus large et un produit haut de gamme. Un morceau de fruit lyophilisé peut voyager sans réfrigération et ressembler toujours à un fruit lorsqu'il arrive chez le client. Certains aliments réagissent plus dramatiquement que d’autres à la lyophilisation. Les fruits en sont un exemple classique : les fraises, les mangues, les bananes, les pommes et les baies gardent leur couleur et deviennent croustillantes sans sucre ajouté. Les légumes fonctionnent bien dans les soupes, les nouilles instantanées et les mélanges d'assaisonnements. Le café est un autre choix intéressant, en particulier pour le café instantané, où la lyophilisation protège l'arôme et produit une dissolution propre. La viande, les fruits de mer, les produits laitiers et les repas complets peuvent également être lyophilisés, mais le résultat dépend de la teneur en matières grasses, de la taille des coupes, du prétraitement et de l'emballage. Les aliments riches en graisses peuvent nécessiter des précautions supplémentaires, car l'oxygène peut lentement affecter leur saveur. En général, la lyophilisation est plus intéressante lorsque la matière première a une valeur élevée, lorsque la réfrigération est difficile ou lorsque le produit final doit se réhydrater rapidement et avoir un goût proche du frais. La lyophilisation n’est pas la méthode de séchage la moins chère par kilogramme d’eau éliminée. Cela nécessite une réfrigération, un vide, un contrôle minutieux du cycle et un temps de traitement important. Un lot peut durer plusieurs heures, voire plusieurs jours, selon le produit et la charge. C’est pourquoi cette technologie est rarement choisie pour les produits de faible valeur et à volume élevé, pour lesquels un simple séchage à l’air chaud suffit. L’économie change lorsque l’on regarde le produit fini. Si la lyophilisation évite le gaspillage, permet une expédition sans réfrigération, crée une collation de qualité supérieure ou transforme une matière première incohérente en un ingrédient stable, le coût initial plus élevé peut être récupéré. La clé est d’adapter l’équipement et le cycle à la valeur du produit, et de ne pas utiliser la lyophilisation simplement parce que cela semble avancé. Une fois que vous savez pourquoi la lyophilisation est logique pour votre produit, la question suivante est celle de l’échelle. Une unité pilote et une ligne industrielle résolvent des problèmes très différents. Lorsqu'un produit s'avère prometteur, un équipement pilote vous aide à confirmer les temps de cycle, le chargement des plateaux, les besoins en emballage et les rendements réalistes. Un équipement de lyophilisation de taille moyenne constitue souvent le pont entre les premiers essais et un lot commercial. Dans les volumes industriels, la décision se porte sur la surface des plateaux, la capacité du condenseur, l'automatisation, la consommation d'énergie et la manière dont l'équipement s'intègre dans votre processus existant. Pour les gros lots, équipement de lyophilisation à grande échelle est conçu autour d’un débit stable et d’une qualité reproductible. Le café instantané est un cas particulier car la rétention des arômes, la formation de particules et le fonctionnement continu sont tous importants, c'est pourquoi une ligne de café dédiée est souvent la meilleure solution. Une évaluation pratique suit généralement un chemin simple : C’est là que l’expérience avec de véritables équipements de production est utile. Si vous évaluez un nouveau produit lyophilisé, discutez avec notre équipe sur votre matériel, votre production cible et vos objectifs de traitement. Un court essai peut apporter plus de réponses qu'une longue feuille de calcul. Les gens congèlent les aliments secs parce que cela préserve la qualité d’une manière que peu d’autres méthodes peuvent égaler. L'eau est éliminée en douceur, la structure est protégée et le produit final devient léger, stable en conservation et prêt à être réhydraté. Ce n’est pas la bonne réponse pour chaque ingrédient, mais pour les fruits de grande valeur, le café instantané, les plats préparés et les ingrédients de spécialité, cela peut transformer une matière première périssable en un produit ayant une portée bien plus grande. L'étape la plus importante consiste à adapter le processus et l'équipement aux aliments que vous souhaitez conserver. Ce que la lyophilisation fait réellement aux aliments
Méthode Comment l'eau est éliminée Durée de conservation typique Texture après réhydratation Meilleur ajustement Lyophilisation Sublimation à partir de glace sous vide Très long, souvent des années Proche de l'original, croustillant ou poreux Fruits de grande valeur, café, plats cuisinés, ingrédients Séchage à air chaud Évaporation utilisant la chaleur Des mois à quelques années Plus ratatiné et dense Snacks séchés simples et ingrédients en vrac Congélation L'eau reste sous forme de glace Mois sous stockage approprié Doux après décongélation, peut couler Viande, fruits de mer, plats préparés Mise en conserve Traitement thermique et scellage Une à plusieurs années Texture cuite, pas croustillante Sauces, soupes, légumes peu acides Les avantages qui font que la lyophilisation en vaut la peine
Là où les aliments lyophilisés brillent
Pourquoi la lyophilisation coûte plus cher au départ
Choisir un équipement pour votre raison de lyophiliser
Production pilote et à moyenne échelle
Lyophilisateur de taille moyenne BLK-FD-20 pour la production pilote Une unité de lyophilisation de 20 m² avec pré-congélation et séchage intégrés, conçue pour faire le lien entre les tests pilotes et la production industrielle de lots. Voir le produit → Production industrielle et lignes de café
Ligne de production de lyophilisation de café instantané entièrement automatique BOLAIKE Une ligne de lyophilisation continue dédiée au café instantané, combinant extraction à basse température avec production à haut débit et rétention des arômes. Voir le produit → Idées fausses courantes sur les aliments lyophilisés
Comment décider si la lyophilisation convient à votre produit
Pensées finales
Si vous avez déjà ouvert un sachet de maïs sucré lyophilisé et l'avez trouvé léger, croustillant et toujours au goût de maïs sucré, vous comprenez déjà pourquoi ce procédé est devenu si populaire. Les légumes lyophilisés apparaissent désormais partout : tasses de nouilles instantanées, repas de randonnée, mélanges de collations, aliments pour bébés, soupes et aliments pour animaux de compagnie. Ils sont légers à expédier, stables sur les étagères et reprennent vie rapidement une fois l’eau ajoutée. Nous construisons équipement de lyophilisation et nous travaillons dans le secteur de la réfrigération depuis 2003, les notes ci-dessous proviennent donc de l'atelier de production plutôt que d'une brochure commerciale. Nous expliquerons ce que le processus fait réellement à un légume, quelles cultures le supportent le mieux, comment les préparer et comment réfléchir judicieusement à la taille de la machine. La lyophilisation, également appelée lyophilisation, se déroule en trois étapes qui se chevauchent. Le légume est d'abord congelé. Ensuite, la chambre est mise sous vide. Enfin, un réchauffement doux est appliqué pour que la glace contenue dans les aliments se transforme directement en vapeur sans jamais fondre. À la fin du cycle, entre 95 et 98 pour cent de l’eau d’origine a disparu. Cette phase liquide manquante est tout le problème. Lors du séchage à l'air ou de la déshydratation, l'eau s'échappe sous forme liquide et la tension superficielle entraîne les parois cellulaires vers l'intérieur au fur et à mesure, c'est pourquoi les tranches de carottes séchées s'enroulent et les pommes séchées deviennent coriaces. Lors de la lyophilisation, la glace s'échappe sous forme de gaz de l'intérieur de la cellule, de sorte que la structure reste ouverte, chaque pièce conserve sa forme originale et une grande partie de la couleur et de l'arôme reste enfermée. La plupart des problèmes que nous constatons sur une nouvelle ligne de production sont dus à la congélation et non au séchage. Si le centre d'un plateau n'est pas complètement gelé avant que le vide ne soit appliqué, le cycle sera long et inégal. Une congélation plus rapide donne des cristaux de glace plus petits et une texture plus fine et plus cassante ; une congélation plus lente donne des cristaux plus gros et une bouchée plus épaisse. Les racines denses telles que la carotte, la betterave et la citrouille bénéficient généralement d'une congélation plus lente et plus uniforme, tandis que les légumes-feuilles et le maïs sucré préfèrent une congélation rapide. Chaque méthode convient à un travail différent, et la bonne réponse dépend de ce que vous vendez et de la distance qu'il doit parcourir. Le tableau ci-dessous est la version courte que nous esquissons habituellement avec les clients lors d’une première conversation. Presque tout ce qui a une teneur en eau raisonnable et une structure ferme fonctionnera, même si quelques cultures sont clairement plus faciles que d'autres. Nos clients du secteur des fruits et légumes ont tendance à revenir sur la même short list : C’est là que la plupart des projets se déroulent sans problème ou deviennent frustrants. La réponse honnête est que la bonne machine dépend moins du nombre total de kilogrammes que vous souhaitez par an et plus de la taille de votre lot, de votre gamme de produits et du fait que vous exécutiez des lots pilotes ou expédiiez un conteneur. Une machine de taille moyenne peut traiter une commande commerciale sans le capital et l'espace au sol d'une ligne industrielle complète. C'est dans cette gamme que se trouvent la plupart de nos clients de fruits et légumes secs, faisant tourner plusieurs cultures en rotation dans la même chambre. À l'échelle industrielle, la surface des plateaux, la capacité du condenseur et la logistique de chargement sont aussi importantes que le séchoir lui-même. Si vous prévoyez une usine plus grande, notre guide technique complet des équipements de lyophilisation à grande échelle couvre la disposition et le dimensionnement plus en détail. Avant qu’un lot ne soit emballé, une poignée de contrôles vous indiquent si le cycle s’est bien comporté. L'humidité résiduelle vient en premier : la plupart des légumes lyophilisés sont ciblés entre 2 et 5 pour cent, l'activité de l'eau étant généralement maintenue en dessous de 0,3. À partir de là, examinez la casse, la couleur, l’arôme et la rapidité avec laquelle un échantillon se réhydrate dans l’eau tiède. L’emballage détermine la durée de conservation tout autant que l’étape de séchage, il mérite donc le même soin : Non. L’oignon, l’ail et de nombreux poivrons vont généralement directement dans la chambre. Les légumes-feuilles, les haricots et le maïs bénéficient d’un blanchiment court car leurs enzymes sont plus actives. Neuf fois sur dix, il s’agit soit d’un blanchiment incomplet, d’une congélation lente qui a laissé pousser des cristaux de glace, soit d’un cycle trop chaud vers la fin. Tous les trois sont réparables une fois que vous pouvez lire les données du lot. Oui, et beaucoup de gens le font. Ils sont croustillants plutôt que durs, c'est pourquoi ils fonctionnent si bien dans les mélanges de collations ainsi que dans les soupes et les coupes de nouilles. Les légumes lyophilisés sont un produit simple avec un nombre surprenant de petites décisions derrière eux, et les décisions que vous prenez concernant la congélation, le blanchiment et l'emballage comptent autant que la machine au sol. Si vous êtes au début d'un projet, que vous testiez une seule culture ou que vous planifiiez une ligne de production complète, nous serons heureux de discuter de la taille des lots, de la gamme de produits et des temps de cycle réalistes avant que quoi que ce soit ne soit commandé. Vous pouvez contactez nos ingénieurs chaque fois que vous serez prêt, et nous vous dirons honnêtement ce dont votre produit a besoin. Ce que fait réellement la lyophilisation sur un légume
Pourquoi l'étape de congélation mérite votre attention
Lyophilisé, séché à l'air ou congelé ?
Facteur Lyophilisé Séché à l'air Congelé Eau retirée 95-98% 80-90% Aucun Forme et structure Conserve la forme originale Rétrécit et boucle Conserve sa forme jusqu'à la décongélation Temps de réhydratation Quelques secondes à quelques minutes Souvent 20 minutes ou plus Sans objet Exigence de stockage Température ambiante Température ambiante Congelé chain Poids d'expédition Le plus bas Faible Le plus haut Utilisation typique Repas instantanés, collations, ingrédients Soupes, mélanges d'assaisonnements Commerce de détail et restauration Quels légumes lyophilisent bien
Des habitudes de préparation qui rapportent
Adaptation de l'équipement à votre volume
Production pilote et moyenne
Lyophilisateur BLK-FD-20 de taille moyenne pour lots commerciaux Un lyophilisateur de taille moyenne de 20 m² avec une charge de 200 kg et une précongélation et un séchage intégrés pour le traitement des matériaux commerciaux. Voir le produit → Échelle industrielle
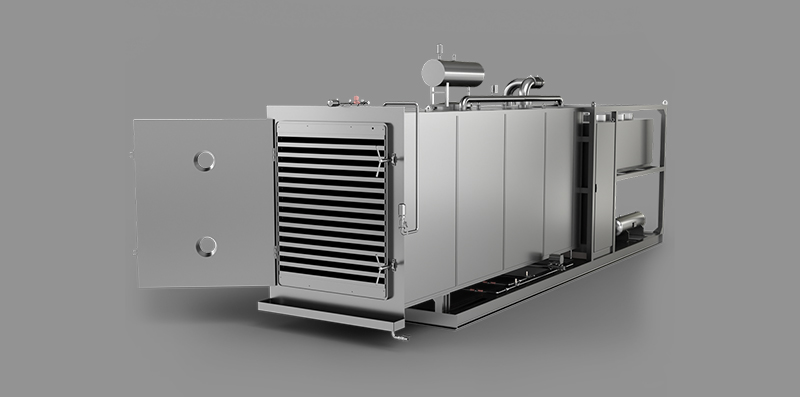
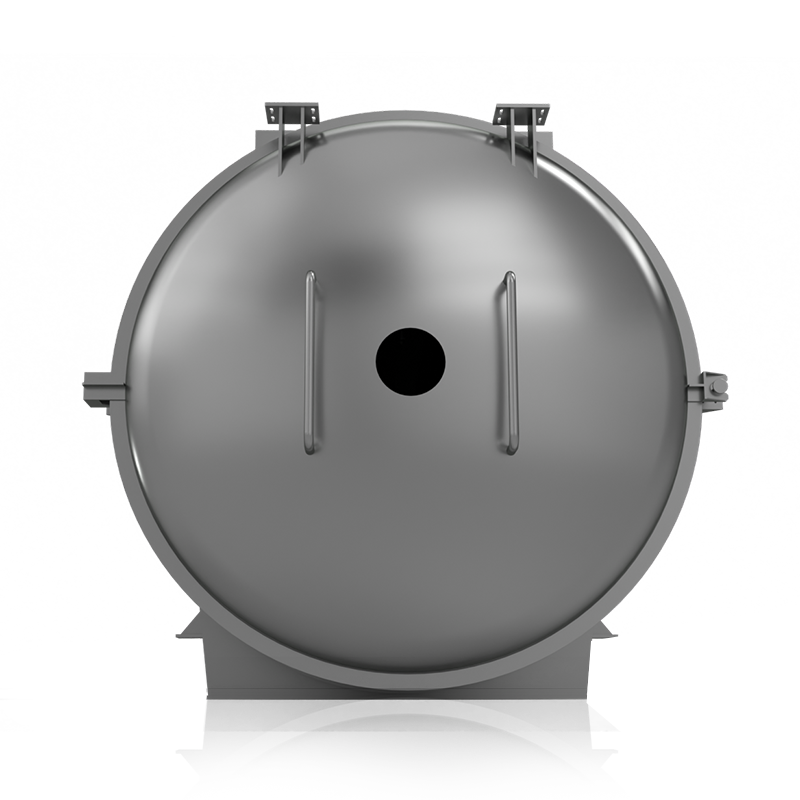 Lyophilisateur industriel à grande échelle BLK-FD-100 Un lyophilisateur industriel de 101,1 m² d'une capacité de 1 000 kg pour la transformation de gros volumes de produits alimentaires et agricoles. Voir le produit →
Contrôles de qualité et stockage
Questions que nous entendons le plus souvent
Dois-je blanchir tous les légumes ?
Pourquoi mon lot est-il bruni ou a-t-il un goût plat ?
Les légumes lyophilisés peuvent-ils être consommés secs ?
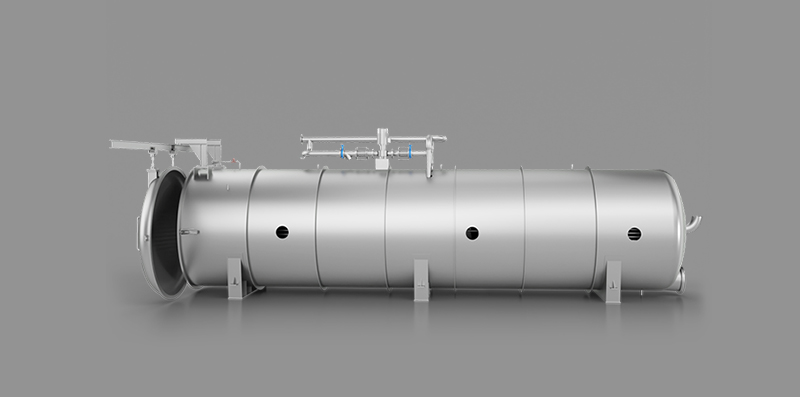
Lyophilisation , également connue sous le nom de lyophilisation, est une technologie de déshydratation à basse température qui élimine l'eau des aliments, des matières biologiques et d'autres produits sensibles à la chaleur tout en préservant leur structure et leur qualité. À la base, un lyophilisateur fonctionne en congelant le produit, en le plaçant sous vide et en transformant l'eau gelée directement en vapeur sans passer par la phase liquide. Le résultat est un matériau sec et de longue conservation qui conserve une grande partie de sa taille, de sa couleur, de ses nutriments et de sa saveur d'origine. Les méthodes de séchage conventionnelles, telles que le séchage à l'air chaud ou le séchage par pulvérisation, appliquent de la chaleur pour évaporer l'humidité. Cette chaleur peut dégrader les vitamines, changer de couleur et rétrécir ou durcir le matériau. La lyophilisation adopte une approche différente. Au lieu de chauffer le produit, il s’appuie sur un phénomène physique appelé sublimation, dans lequel un solide se transforme directement en gaz. Étant donné que le produit reste froid pendant la majeure partie du processus, la structure cellulaire et la composition chimique restent en grande partie intactes. En pratique, la lyophilisation est bien plus que simplement congeler un matériau et faire le vide. Si la température et la pression ne sont pas soigneusement contrôlées, la glace peut fondre partiellement, le produit peut s'effondrer et le cycle de séchage peut s'étendre sur plusieurs jours. Chaque phase du processus doit être gérée avec précision. Chaque cycle de lyophilisation, quelle que soit la taille de l'équipement, suit les trois mêmes étapes : congélation, séchage primaire et séchage secondaire. Comprendre ces étapes aide les opérateurs à définir les bons paramètres et à diagnostiquer les problèmes lorsqu'un lot ne répond pas aux attentes. Le produit est placé sur des étagères à température contrôlée à l'intérieur de la chambre de séchage et refroidi bien en dessous de son point de congélation. La plupart des produits alimentaires et biologiques sont congelés à des températures comprises entre -30°C et -50°C, selon leur composition. L’étape de congélation mérite une attention particulière, car la taille et l’emplacement des cristaux de glace influencent directement la facilité avec laquelle l’eau peut s’échapper ultérieurement. La congélation rapide crée généralement des cristaux de glace plus petits, qui protègent la structure cellulaire et la texture du produit final. Une congélation lente produit des cristaux plus gros qui peuvent percer les parois cellulaires. Pour les matériaux tels que les baies entières ou l'extrait de café de première qualité, la texture et l'apparence sont importantes, le taux de congélation est donc un paramètre critique du processus. Une fois le produit complètement congelé, le lyophilisateur commence à créer un vide à l'intérieur de la chambre, généralement jusqu'à 0,1 à 0,5 mbar. A cette basse pression, la glace commence à se sublimer : elle passe directement du solide à la vapeur d'eau sans fondre. Les étagères sont doucement chauffées pour fournir l’énergie nécessaire à la poursuite de la sublimation. La vapeur d'eau dégagée par le produit se dirige vers le condenseur, également appelé piège froid. Le condenseur est maintenu à une température encore plus basse, souvent inférieure à -50°C, de sorte que la vapeur recongèle sous forme de glace sur ses serpentins. Cela protège la pompe à vide de l'humidité et empêche la saturation de la chambre. Le séchage primaire élimine généralement environ 95 pour cent de la teneur totale en eau et constitue généralement l'étape la plus longue du cycle, durant de quelques heures à plusieurs jours en fonction de l'épaisseur et de la charge du produit. Une partie de l'eau reste liée à la structure moléculaire du produit après séchage primaire. Le séchage secondaire élimine cette humidité liée en augmentant progressivement la température des étagères, souvent jusqu'à 30°C ou 40°C, tandis que le vide reste actif. Cette étape de désorption ramène la teneur finale en humidité à environ 1 à 4 pour cent, ce qui est suffisamment bas pour arrêter la croissance microbienne et ralentir l'activité enzymatique. Un lyophilisateur regroupe plusieurs sous-systèmes, mais le principe de fonctionnement est toujours le même. Les composants les plus importants comprennent : La bonne configuration dépend du produit et de l’échelle de production. Les systèmes industriels se concentrent sur le débit, l’efficacité énergétique et la cohérence d’un lot à l’autre. Les fabricants choisissent lyophilisation car il offre des avantages que les autres méthodes de séchage ne peuvent égaler : Pour cette raison, la lyophilisation est largement utilisée pour les fruits, les légumes, le café, les plats cuisinés, les ingrédients laitiers et les produits pharmaceutiques. Les lyophilisateurs sont disponibles en plusieurs tailles, et le choix de la bonne échelle est l'une des décisions les plus importantes qu'un producteur devra prendre. Un équipement de lyophilisation de taille moyenne constitue une étape pratique avant l’usine à grande échelle. Ces machines traitent des lots plus importants tout en conservant le contrôle du processus nécessaire à une qualité constante, ce qui en fait un choix courant pour les essais pilotes et la production commerciale limitée. Les lyophilisateurs industriels sont conçus pour un fonctionnement continu de grande capacité. Ils disposent de grandes chambres, de puissants systèmes de réfrigération et de vide et de commandes automatisées qui permettent à une petite équipe de gérer efficacement des charges massives. La lyophilisation a acquis une solide réputation dans l'industrie du café. Le café instantané de qualité supérieure est produit en congelant l'extrait de café infusé et en le séchant sous vide, ce qui donne un produit qui se dissout instantanément et conserve une grande partie de l'arôme du café fraîchement infusé. Pour les producteurs qui souhaitent développer cette capacité, une ligne de production de lyophilisation de café instantané entièrement automatique gère l'ensemble du processus, de l'extrait liquide aux granulés finis. Les collaborations entre les producteurs de café internationaux et les fabricants d’équipements se sont considérablement développées ces dernières années ; par exemple, les cadres supérieurs de une entreprise de café brésilienne s'est rendu à Jiangsu Bolaike pour inspecter l'équipement de lyophilisation destiné à la production de café à grande échelle. Même avec un équipement de haute qualité, le résultat dépend du soin avec lequel le processus est mis en place. Les erreurs les plus courantes incluent : Un cycle de lyophilisation bien planifié tient compte de tous ces facteurs, c'est pourquoi la coopération avec un fabricant d'équipement expérimenté peut faire une différence significative. La lyophilisation est une combinaison remarquable de physique et d’ingénierie, et son rôle dans la transformation alimentaire et pharmaceutique continue de se développer. En comprenant le fonctionnement d'un lyophilisateur via la congélation, la sublimation et la désorption, vous pouvez choisir le bon équipement, concevoir des processus efficaces et fournir des produits lyophilisés de haute qualité. Si vous envisagez une nouvelle ligne ou modernisez une installation existante, contactez notre équipe pour discuter de la solution qui correspond à votre application. Qu’est-ce qui différencie la lyophilisation ?
Les trois étapes de la lyophilisation
Étape 1 : Congélation
Étape 2 : Séchage primaire (Sublimation)
Étape 3 : Séchage secondaire (Adsorption)
Scène Mécanisme clé Température typique des étagères Objectif principal Congélation Solidification de l'eau libre -30°C à -50°C Répare les cristaux de glace et préserve la structure Séchage primaire Sublimation sous vide -20°C à 10°C Retirer l'eau libre sous forme de vapeur Séchage secondaire Désorption de l'eau liée 20°C à 40°C Atteindre une faible humidité résiduelle Composants clés d'un lyophilisateur
Pourquoi choisir la lyophilisation ?
Du pilote à la production industrielle
Application spéciale : production de café instantané
 Ligne de production de lyophilisation de café instantané entièrement automatique Cette ligne intégrée convertit l'extrait de café liquide en granulés finis par congélation, granulation et séchage sous vide. Il rationalise l’ensemble du processus, ce qui le rend adapté à la production de café instantané de qualité supérieure à grande échelle. Voir le produit →
Erreurs courantes à éviter
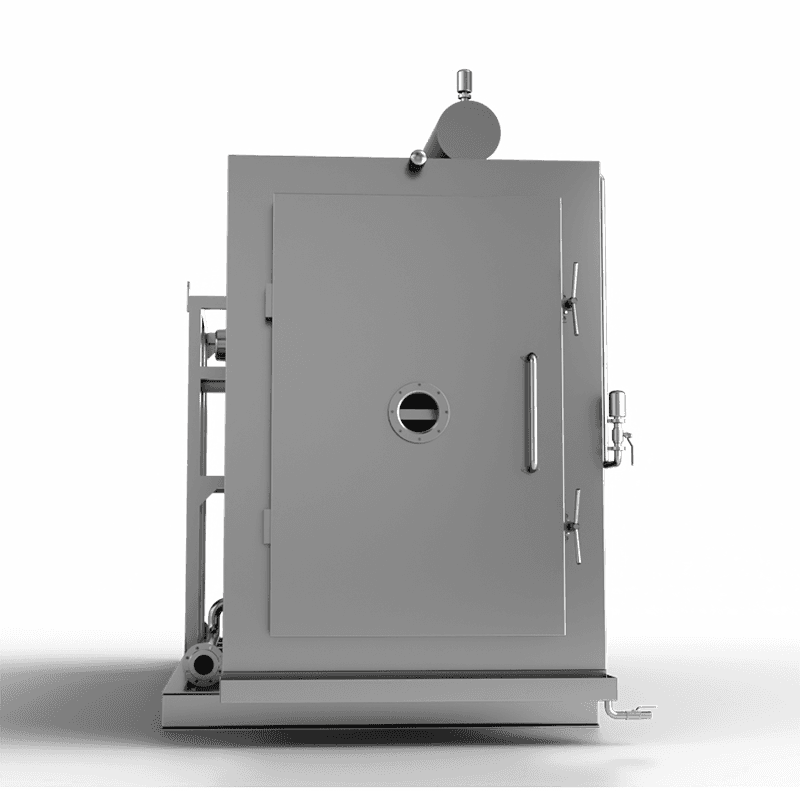
Pour les familles, les préparateurs et les entreprises alimentaires, les aliments lyophilisés sont devenus la pierre angulaire du stockage à long terme. Correctement préparés et emballés, les produits lyophilisés peuvent conserver leur saveur, leur texture et leur valeur nutritionnelle pendant des décennies. En tant qu'entreprise qui conçoit et fabrique des équipements de lyophilisation sous vide depuis 2003, nous avons appris ce qui fait la différence entre des aliments qui durent quelques années et des aliments qui soutiennent de manière fiable un ménage ou une entreprise pendant une génération. Le stockage des aliments à long terme ne consiste pas seulement à avoir suffisamment de calories. Il s’agit d’avoir des aliments que les gens voudront réellement manger des mois ou des années plus tard. La lyophilisation se distingue par le fait qu'elle élimine l'humidité une fois les aliments congelés, transformant ainsi la glace directement en vapeur sous vide. Cela préserve bien mieux la structure cellulaire et les nutriments hydrosolubles que le séchage conventionnel. Le résultat est un produit léger, de longue conservation sans réfrigération et rapide à réhydrater. Dans de nombreux cas, les fruits lyophilisés conservent la même forme, la même couleur et même le même croquant que les fruits frais, tout en offrant une durée de conservation mesurée en décennies plutôt qu'en jours. Pourquoi nourriture lyophilisée durer si longtemps ? La réponse réside dans l’activité de l’eau. Les micro-organismes tels que les bactéries, les moisissures et les levures ont besoin d'humidité pour se multiplier, et les enzymes responsables de la détérioration dépendent également de l'eau. En éliminant presque toute l'eau libre, la lyophilisation fait chuter l'activité de l'eau à des niveaux où ces réactions ne peuvent tout simplement pas se produire. Mais l’élimination de l’eau ne représente que la moitié du problème. L’environnement de séchage compte également. Pendant la lyophilisation, la température et le vide doivent être soigneusement contrôlés. Si le produit se réchauffe trop rapidement, la matrice congelée peut s'effondrer, emprisonnant l'humidité et réduisant la durée de conservation. C’est pourquoi les équipements de qualité industrielle, dotés de programmes de chauffage précis et d’un vide stable, produisent des aliments qui se conservent de manière plus prévisible. Tous les aliments ne se prêtent pas également à une conservation à long terme. Savoir quoi stocker peut économiser de l’argent et éviter les déceptions. Généralement, les aliments à faible teneur en matières grasses et à intégrité structurelle modérée se lyophilisent magnifiquement. Les graisses peuvent s’oxyder avec le temps, c’est pourquoi nous recommandons de remplacer plus souvent les aliments riches en graisses. Pour les fruits et légumes, la lyophilisation est particulièrement indulgente. Leur teneur élevée en humidité s’élimine proprement et leur faible teneur en huile contribue à les maintenir stables. Les viandes et les produits laitiers nécessitent une manipulation soigneuse pour éliminer suffisamment d’eau avant de sceller, et c’est là qu’un équipement de lyophilisation bien conçu fait une différence mesurable. La lyophilisation est un procédé qui récompense la précision. D'après notre expérience, les deux raisons les plus courantes d'une durée de conservation raccourcie sont un séchage incomplet et un séchage irrégulier. Les deux remontent à la conception des équipements. Un lyophilisateur avec des températures de conservation inégales crée des points chauds qui sèchent certaines pièces plus rapidement que d'autres, laissant de l'humidité cachée à l'intérieur des pièces qui sèchent plus lentement. C'est pourquoi nous insistons sur l'importance de sélectionner un équipement capable de maintenir un apport de chaleur uniforme et un vide stable. En fait, notre équipement de lyophilisation a passé avec succès des tests indépendants menés par un institut tiers, confirmant la cohérence que nous recherchons pour chaque machine. Les programmes de conservation à long terme commencent souvent par une recette dans la cuisine de quelqu’un. Pour en faire un approvisionnement fiable, vous avez besoin d’un processus reproductible. C’est là que la planification des capacités par étapes devient utile. Les unités de taille moyenne sont idéales pour les lots pilotes et la production commerciale limitée, tandis que les équipements à grande échelle prennent en charge la production industrielle complète. Nous avons aidé les entreprises alimentaires à passer de quelques kilogrammes par cycle à des lignes de production de plusieurs tonnes sans sacrifier la qualité des produits. Un système de lyophilisation bien conçu ne sèche pas seulement plus rapidement ; il sèche régulièrement, ce qui est exactement ce qu'exige un stockage à long terme. Lors de la planification d’une nouvelle installation, il est utile de penser dès le départ à l’agrandissement. Une unité modulaire de taille moyenne peut devenir le premier module d'une ligne plus grande. La clé est de choisir un équipement avec la même philosophie de contrôle à chaque échelle, afin que la courbe de lyophilisation qui fonctionne par lots pilotes se traduise directement dans l'usine. Quelle que soit la qualité du processus de lyophilisation, les conditions de stockage détermineront la durée de conservation finale. Voici les principes fondamentaux que nous partageons avec les clients planifiant des réserves à long terme : Le respect de ces étapes protégera la qualité des aliments même si l’emballage est compromis de manière inattendue. Chez Jiangsu Bolaike, nous avons passé plus de vingt ans à aider les producteurs de produits alimentaires et les chercheurs à comprendre la lyophilisation. Que vous prépariez un garde-manger personnel d'urgence ou que vous lanciez une marque commerciale d'aliments lyophilisés, les principes sont les mêmes : comprendre votre alimentation, choisir soigneusement votre équipement et protéger le produit fini. Si vous souhaitez discuter de votre projet, notre équipe est heureuse de vous aider . Pourquoi les aliments lyophilisés méritent une place dans vos plans de stockage
La science derrière une durée de conservation de 25 ans
Quels aliments se conservent le mieux dans un garde-manger lyophilisé à long terme ?
Catégorie d'aliments Exemples Durée de conservation prévue Fruits Fraises, myrtilles, pommes 25-30 ans Légumes Maïs sucré, petits pois, carottes 25-30 ans Viandes Poulet cuit, boeuf haché 15-25 ans Produits laitiers et œufs Lait en poudre, œufs en poudre 10-20 ans Repas complets Ragoûts, plats de pâtes 15-25 ans Comment la qualité de l'équipement affecte le succès du stockage à long terme
Un chemin depuis les lots pilotes jusqu’à l’échelle commerciale
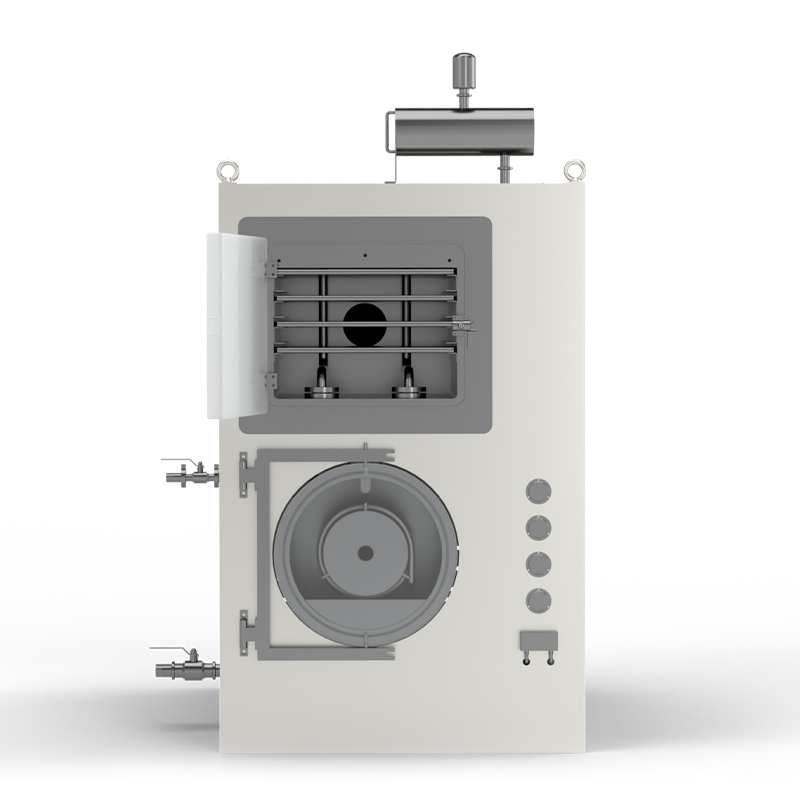
 Lyophilisateur à échelle pilote BLK-FD-20 pour la production à petite échelle Adapté aux lots pilotes et aux petites séries commerciales, ce séchoir de taille moyenne est doté d'une conception intégrée de pré-congélation et de séchage avec une chambre rectangulaire pour une utilisation efficace de l'espace. Le système de récupération du froid résiduel réduit la consommation d’énergie de 10 à 15 %, permettant ainsi des résultats reproductibles. Voir le produit →
 Lyophilisateur industriel BLK-FD-100 pour une production évolutive Cette unité à chambre cylindrique à grande échelle comprend des commandes intelligentes et une récupération du froid résiduel pour réduire la consommation d'énergie. Ses plaques de rayonnement monobloc et sa vanne d'isolement en option raccourcissent les intervalles de lots, tandis que le fonctionnement en parallèle permet à plusieurs unités de fournir la production de trois, facilitant ainsi l'expansion des installations. Voir le produit →
Conseils pratiques pour protéger votre investissement lyophilisé
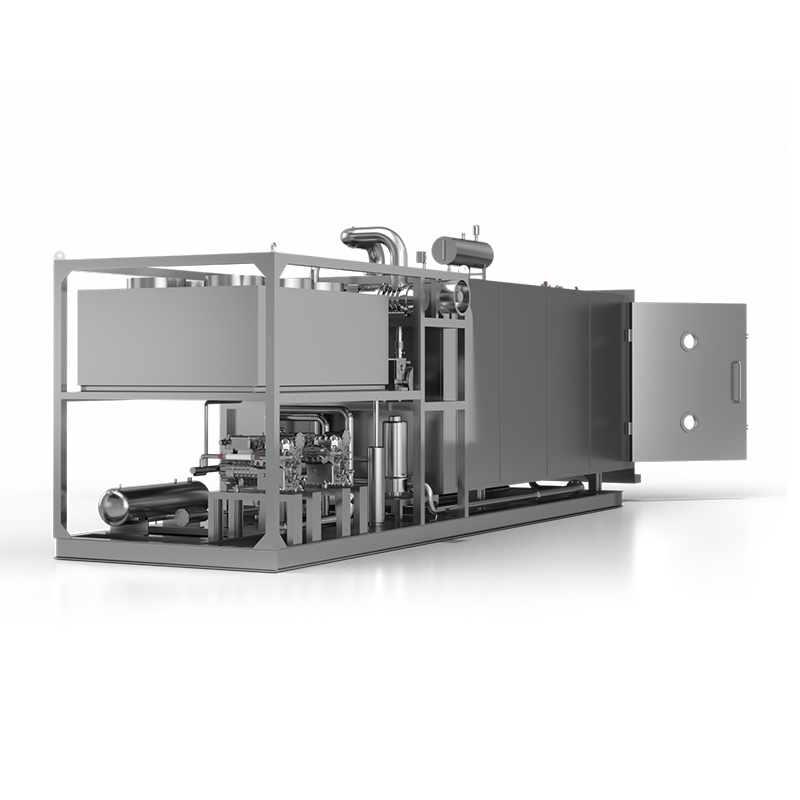
Au fil des années, nous avons travaillé avec des dizaines de transformateurs alimentaires, d’instituts de recherche et de fabricants de café qui partagent tous une question commune : « Quelle lyophilisateur convient à mon application ? » La réponse n’est jamais universelle, car le lyophilisateur idéal dépend du volume dont vous avez besoin, de la nature de votre matériau et du niveau de contrôle du processus dont vous avez besoin. Présents dans le secteur des équipements de lyophilisation depuis 2003, nous avons vu comment une machine bien adaptée peut faire la différence entre une mise à l'échelle en douceur et des essais et erreurs coûteux. Dans ce guide, nous passons en revue les principales considérations – de la taille du lot et de la capacité du condenseur à l'automatisation et à la nettoyabilité – afin que vous puissiez prendre une décision éclairée. La lyophilisation (lyophilisation) fonctionne en congelant le produit, puis en réduisant la pression environnante afin que l'eau gelée se sublime directement du solide à la vapeur. La vapeur est piégée sur un condenseur froid, laissant une structure sèche et poreuse qui préserve la saveur, les nutriments et la forme. Cette déshydratation douce est la raison pour laquelle les fruits lyophilisés, le café instantané et les ingrédients pharmaceutiques conservent une si haute qualité. Pour qu'une machine de lyophilisation fonctionne de manière fiable, le système de réfrigération doit maintenir une température basse et constante, la pompe à vide doit créer un vide suffisamment profond et les commandes doivent gérer l'ensemble du cycle sans erreur de l'opérateur. Ces principes fondamentaux sont les mêmes que vous utilisiez une petite unité pilote ou un lot de 200 kg. Cependant, l’ingénierie nécessaire pour y parvenir évolue différemment. Le choix d'une lyophilisateur commence donc par clarifier vos objectifs de débit et les propriétés physiques de votre produit. Avant de plonger dans des tailles de machines spécifiques, voici les critères que nous recommandons à chaque acheteur de prendre en compte : Ces facteurs sont interconnectés. Par exemple, une grande surface de stockage sans capacité de condenseur adéquate entraînera des cycles lents ou un séchage incomplet. C'est pourquoi nous conseillons toujours aux acheteurs potentiels de fournir un échantillon de leur matériel afin que nous puissions effectuer un essai sur notre propre équipement – ce que nous avons fait pour des centaines de clients avant qu'ils ne s'engagent dans un achat. Si vous développez un nouveau produit, testez des formulations ou effectuez des recherches, une lyophilisateur compacte est le point de départ logique. Ces unités sont conçues pour traiter de petits lots – généralement 1 à 5 kg de matériau par cycle – tout en offrant un contrôle précis du taux de congélation, du séchage primaire et du séchage secondaire. Ils sont idéaux pour les universités, les laboratoires de R&D et les petites usines pilotes. Un modèle expérimental bien instrumenté vous permet de générer des courbes de séchage qui peuvent être transférées ultérieurement de manière fiable à des équipements plus grands. Par exemple, notre Une fois qu'une recette est éprouvée, l'étape suivante est souvent une machine de taille moyenne pouvant traiter des dizaines de kilogrammes par lot. Ces unités servent de ponts intermédiaires entre le laboratoire et la production à grande échelle. Ils conviennent également parfaitement aux petits fabricants qui produisent plusieurs SKU et qui ont besoin de flexibilité. Avec des surfaces de rayonnage allant de 1 à 10 m², les lyophilisatrices de taille moyenne peuvent accueillir une variété de plateaux et de modèles de chargement. Un choix populaire parmi les transformateurs de fruits et légumes est notre Pour les opérations qui nécessitent une production constante de centaines de kilogrammes par jour, les lyophilisatrices à grande échelle sont les bêtes de somme. Ces systèmes comportent plusieurs étagères, des condenseurs haute capacité et une automatisation avancée pour minimiser la main d'œuvre. Ils sont conçus pour un traitement continu ou par lots et s'intègrent souvent aux lignes de préparation en amont et de conditionnement en aval. Des industries telles que la production de café instantané, la fabrication d’ingrédients lyophilisés et la déshydratation de fruits en vrac dépendent de ces grandes plateformes. Notre Café instantané lyophilisation est l'une des applications les plus exigeantes car le produit est très sensible à la dégradation de la saveur et nécessite un séchage extrêmement uniforme. Pour les producteurs de café, une machine de lyophilisation dédiée – ou une ligne de production complète – constitue souvent le meilleur investissement. Le système doit gérer l’extrait de café concentré, maintenir un profil de congélation constant et produire des granulés qui se dissolvent instantanément. Nous avons développé une ligne de production spécialisée de lyophilisation de café instantané entièrement automatique qui intègre l'extraction, la concentration, la congélation, le séchage et le conditionnement en un seul flux continu. Mais pour les besoins de ce guide général, rappelez-vous que si votre produit a une teneur élevée en matières grasses, une faible température eutectique ou des composés aromatiques volatils, vous devez accorder une attention particulière à la capacité de réfrigération de la machine et à la stabilité du vide. Choisir une lyophilisateur est un investissement à long terme. Au-delà du matériel, évaluez les antécédents du fabricant, le support après-vente et la volonté de partager des références. Recherchez un partenaire qui peut vous aider à optimiser votre processus, à former vos opérateurs et à fournir rapidement des pièces de rechange. Nous avons vu de nombreuses entreprises réussir parce qu'elles avaient choisi un fournisseur qui traitait la relation comme une collaboration plutôt que comme une transaction. Comprendre le processus de lyophilisation et ses exigences
Facteurs clés à évaluer dans une machine de lyophilisation
Adaptez la machine à votre échelle
Lyophilisateurs de laboratoire et expérimentaux
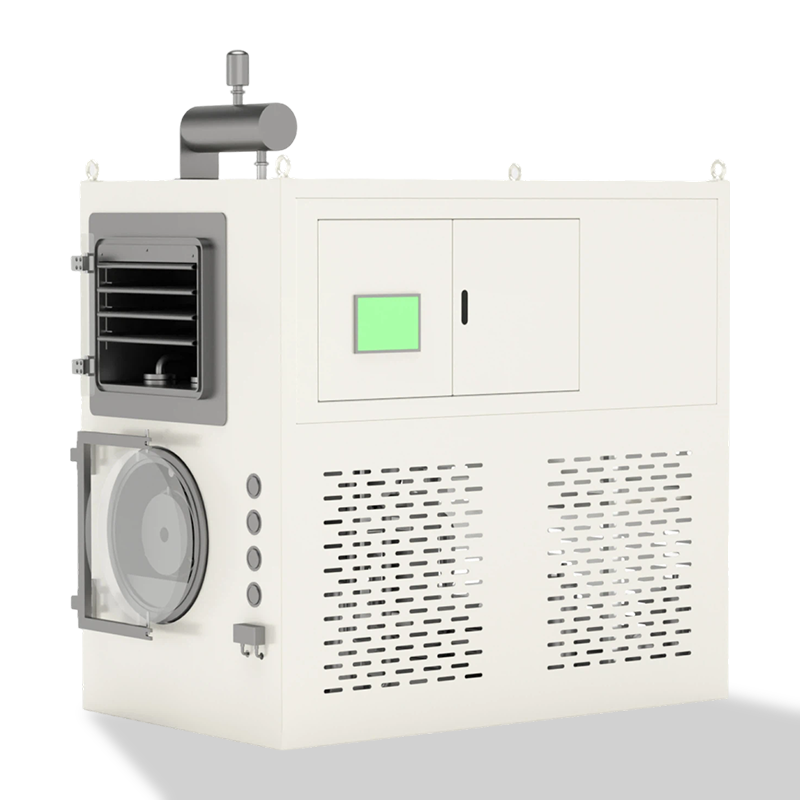 BLK-FD-0.1 Le BLK-FD-0.1 est un instrument de haute qualité spécialement conçu pour la R D en laboratoire et la préparation d'échantillons à petite échelle. Il présente un encombrement compact (1100 × 900 ×... Voir le produit → est une unité de paillasse avec une surface de rayonnage de 0,1 m² et un condenseur à -50°C, parfaite pour les premières études de faisabilité. Il a aidé de nombreux scientifiques de l’alimentation et startups de biotechnologie à valider leurs processus avant de les développer.
Équipement de lyophilisation de taille moyenne
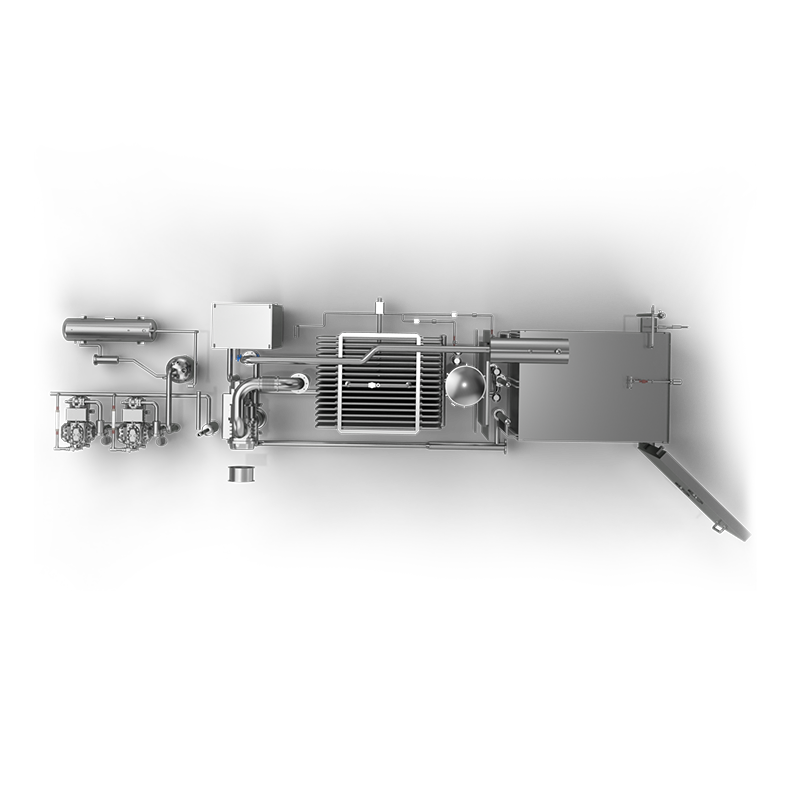 BLK-FD-30 Capacité de chargement standard Voir le produit → , qui offre 3 m² d'espace de stockage et un condenseur robuste capable de capturer 30 kg de glace par cycle. De nombreux clients sur le marché des snacks aux fruits lyophilisés ont commencé avec ce modèle et ont ensuite ajouté des unités supplémentaires à mesure que la demande augmentait.
Lyophilisateurs industriels à grande échelle
BLK-FD-100 Capacité de chargement standard Voir le produit → avec 10 m² de surface de stockage et un condenseur à -55°C a été déployé dans plusieurs installations de transformation de fruits en Asie et en Europe. Son système de contrôle basé sur PLC garantit des cycles répétables et peut stocker des dizaines de recettes pour différents produits. Lorsque vous êtes prêt à vous lancer dans des volumes industriels, une machine de cette classe vous offre la capacité et la fiabilité nécessaires pour répondre à la demande du marché. Considérations particulières pour le café et les produits de grande valeur
Prendre la décision finale
Si vous évaluez actuellement des options, nous vous encourageons à contacter notre équipe technique avec des détails sur votre produit et le débit cible. Nous pouvons vous recommander la machine de lyophilisation la plus adaptée sur la base de données réelles – et nous serons heureux d’effectuer un test gratuit sur votre matériau. Après tout, la bonne machine ne doit pas seulement répondre à vos capacités ; cela devrait également vous aider à obtenir un produit final de la plus haute qualité avec le coût d'exploitation le plus bas.
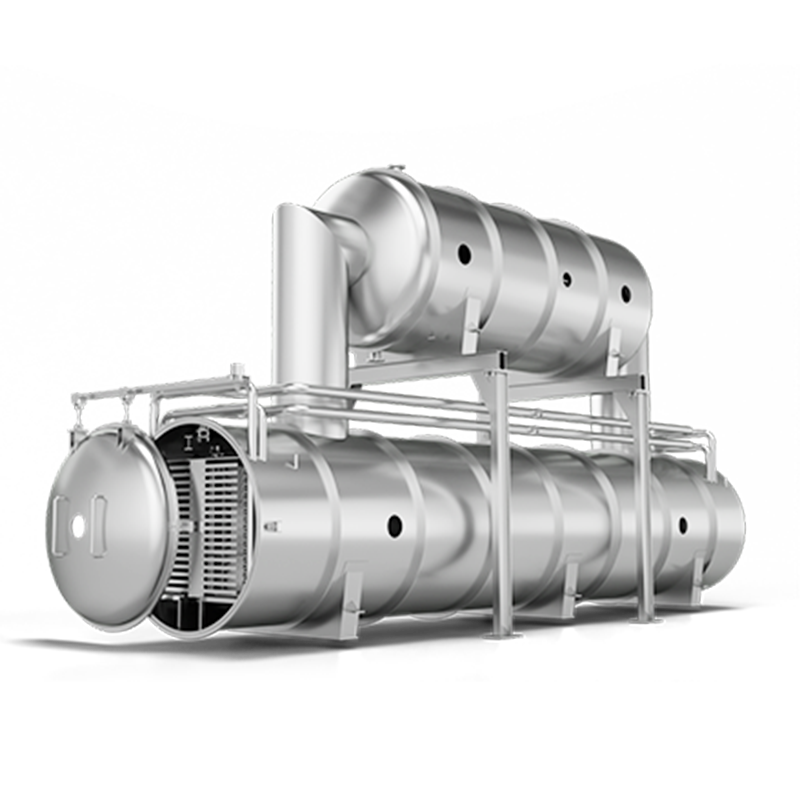
Le logiciel de gestion de l'étalonnage est souvent traité comme un outil de back-office, mais dans le domaine de la lyophilisation, il mérite une place dans l'atelier de production, juste à côté du lyophilisateur lui-même. Si un capteur de température d'étagère dérive d'un demi-degré pendant le séchage primaire, vous ne le remarquerez peut-être pas jusqu'à l'échec du test d'humidité final. À ce stade, vous avez déjà passé des heures en chambre et l'attention de l'opérateur sur un lot qui pourrait ne pas répondre aux spécifications. Une feuille de calcul peut vous indiquer quand un étalonnage était dû. Un bon logiciel de gestion de l'étalonnage, associé à un lyophilisateur conçu pour un placement cohérent des capteurs et des conditions de chambre stables, vous indique si votre système de mesure devient peu fiable avant que cette dérive ne se transforme en un lot rejeté. La réponse pratique à la question « quel logiciel de gestion de l'étalonnage devrions-nous utiliser ? » est simple : choisissez-en un qui correspond à votre inventaire d'instruments, prend en charge les normes de qualité dans lesquelles vous travaillez et s'adapte à l'équipement de lyophilisation déjà en fonctionnement sur votre sol. Lyophilisation dépend d'un contrôle précis de la température du produit, de la température des étagères, de la pression de la chambre et des performances du condenseur, qui sont tous régis par la conception propre du lyophilisateur autant que par tout système de suivi externe. Les capteurs alimentent la boucle de contrôle qui pilote ces paramètres, et leur emplacement physique à l’intérieur de la chambre, l’espacement des étagères et la disposition du condenseur déterminent tous la cohérence de ces lectures au fil du temps. Lorsqu'un capteur dérive, le lyophilisateur réagit à la mauvaise valeur, quelle que soit la qualité de la construction de la chambre. Le résultat peut être un séchage incomplet, une structure de produit effondrée, des temps de cycle plus longs ou un rejet de lots. Un logiciel de gestion de l’étalonnage ne remplace pas l’étalonnage, et il ne remplace pas un lyophilisateur bien conçu. Il remplace le processus manuel de suivi des dates d'échéance, des résultats, des ajustements et des certificats pour chaque capteur intégré à l'équipement. Il vous offre une source unique de vérité pour chaque appareil de mesure connecté à votre processus de lyophilisation. Cela devient particulièrement important lorsque vous dirigez plusieurs chambres, partagez des équipements entre les équipes ou devez démontrer le contrôle à un auditeur. Tous les logiciels d’étalonnage ne sont pas conçus pour la lyophilisation. De nombreux systèmes se concentrent sur les jauges dimensionnelles, les outils dynamométriques ou les équipements de test électrique. Vous avez besoin d'un système qui gère l'instrumentation du processus, en particulier les capteurs de température et les vacuomètres intégrés à la chambre et au condenseur de votre lyophilisateur, avec la même rigueur. Pour chaque point, le logiciel doit stocker l'intervalle d'étalonnage, la dernière date d'étalonnage, la prochaine date d'échéance, l'étalon de référence utilisé et la tolérance réussite/échec. Ces données deviennent le point de départ des décisions de processus, et leur valeur dépend de la disposition des capteurs et de la conception des étagères du lyophilisateur, qui déterminent dans quelle mesure ces lectures représentent uniformément l'ensemble de la chambre. Une fois que vous avez défini les points de mesure liés à la chambre, aux étagères et au condenseur de votre lyophilisateur, comparez le logiciel sur la façon dont il gère les opérations quotidiennes. Ce sont ces caractéristiques qui font une différence significative pour les opérateurs de lyophilisateurs. Le logiciel doit calculer automatiquement les prochaines dates d'échéance en fonction des intervalles d'étalonnage, de l'utilisation ou du niveau de risque. La planification manuelle fonctionne jusqu'à ce que quelqu'un parte ou qu'une semaine de production chargée repousse un étalonnage au-delà de sa date de retard. Chaque instrument doit avoir un enregistrement qui relie chaque événement d'étalonnage, réglage et certificat au lyophilisateur et à la chambre spécifiques auxquels il appartient. Cette traçabilité répond directement aux attentes des normes ISO 9001 et ISO/IEC 17025. Numérisez les certificats, joignez-les aux enregistrements de l'instrument et laissez le logiciel gérer le contrôle des versions. La pièce jointe numérique est un moyen simple de supprimer le papier d’une piste d’audit. Les rapports doivent être faciles à générer sans recourir à un outil de reporting distinct. Si un auditeur demande une liste des étalonnages en retard liés à un lyophilisateur particulier, vous devriez être en mesure de la produire en quelques minutes, et non en quelques jours. Si vous développez encore des cycles de lyophilisation, le lyophilisateur expérimental BLK-FD-0.1 est une plate-forme pratique pour générer les données initiales du capteur qui définiront vos limites d'acceptation d'étalonnage. Sa chambre compacte et l'espacement constant des étagères le rendent bien adapté à l'établissement d'une base de référence avant une mise à l'échelle, car les lectures qu'il produit reflètent un environnement contrôlé et conforme aux BPF plutôt qu'une configuration de fortune. Utilisez ses lectures pour comprendre comment les tolérances de votre processus correspondent à la précision de l'instrument avant de passer à l'échelle. De nombreuses opérations de lyophilisation relèvent des exigences de qualité alimentaire, de BPF pharmaceutique ou d’accréditation des laboratoires. La clause 7.1.5 de la norme ISO 9001 : 2015 exige que les ressources de surveillance et de mesure soient étalonnées et traçables. La norme ISO/IEC 17025 impose des exigences encore plus strictes aux laboratoires d'étalonnage. Pour les transformateurs alimentaires, les plans HACCP s'appuient souvent sur des données de température et de vide générées par les propres capteurs du lyophilisateur, données qui doivent être considérées comme fiables dès la mise en service de l'équipement. Un logiciel de gestion de l'étalonnage vous offre la piste d'audit attendue par les normes, mais l'équipement sous-jacent est tout aussi important. Un lyophilisateur construit avec des surfaces en acier inoxydable, des ports de capteur scellés et une traçabilité documentée des matériaux offre aux auditeurs un point de départ plus défendable qu'un équipement pour lequel le montage du capteur et la construction de la chambre ne sont pas bien documentés. Le logiciel indique qui a modifié un intervalle d'étalonnage, quand le changement a été effectué et quelles preuves l'ont soutenu. Cette visibilité est difficile à obtenir avec des journaux papier ou des feuilles de calcul, où les modifications peuvent être silencieuses et les dates peuvent être écrasées. La lyophilisation exerce une contrainte inhabituelle sur les capteurs, et la conception de la chambre du lyophilisateur lui-même joue un rôle direct dans la quantité de contrainte absorbée par chaque capteur. Les capteurs de température passent des étagères très froides aux étagères chaudes à plusieurs reprises. Les vacuomètres sont exposés à l’humidité, aux particules et aux agents de nettoyage. Le résultat est une population de capteurs qui nécessite plus d'attention que l'instrument d'un laboratoire de métrologie standard, en particulier dans les chambres où l'espacement des étagères ou le montage des capteurs n'ont pas été conçus dans un souci de stabilité à long terme. Un bon système de gestion de l'étalonnage vous permettra de définir des intervalles plus courts pour les capteurs qui affichent une dérive, signalent automatiquement les appareils hors tolérance et les acheminent pour réglage ou remplacement. Il devrait également vous permettre de regrouper les capteurs par lyophilisateur, afin que vous puissiez voir si une chambre produit plus de dérive qu'une autre, ce qui indique souvent des différences de qualité de fabrication ou de conception des étagères entre les unités. Lorsque vous passez d'une seule unité de laboratoire à un système à l'échelle de production, le nombre de capteurs augmente rapidement, tout comme l'importance d'une chambre conçue pour maintenir la stabilité de ces capteurs sur des étagères parallèles. Une unité à chambre cylindrique telle que le BLK-FD-200, par exemple, couvre une zone de lyophilisation d'environ 202,2 mètres carrés et gère une capacité de chargement standard d'environ 2 000 kilogrammes, avec une capacité de chargement de liquide proche de 4 000 litres et un niveau de vide final égal ou inférieur à 10 pascals. Ses plaques de rayonnement sont monobloc, sans joints soudés, et un circuit de fluide caloporteur dédié maintient l'écart de température entre les étagères à environ ± 1°C, ce qui réduit l'éventail des lectures que le logiciel d'étalonnage doit rapprocher entre des dizaines de capteurs d'étagères. Le même logiciel d'étalonnage qui fonctionnait pour une seule chambre doit gérer plusieurs chambres, plusieurs équipes et les pics de production saisonniers sans devenir un goulot d'étranglement. La mise en œuvre d’un logiciel de gestion de l’étalonnage ne nécessite pas nécessairement un projet d’un an, et son association avec le bon lyophilisateur à l’échelle pilote peut raccourcir considérablement la courbe d’apprentissage. Une approche pratique consiste à commencer petit et à se développer une fois que le système fonctionne. Un lyophilisateur de taille moyenne tel que le BLK-FD-10 est souvent une bonne unité pilote pour commencer. Sa chambre rectangulaire et sa conception de pré-congélation intégrée lui confèrent suffisamment de points de détection pour tester correctement le logiciel, sans la complexité d'une chaîne de production complète. Une fois que le projet pilote a prouvé que le système est fiable, le logiciel et l'équipement peuvent être déployés ensemble dans l'ensemble de l'installation, via des unités à chambre cylindrique plus grandes telles que le BLK-FD-200, une fois que les besoins en volume augmentent. Le bon logiciel doit refléter le fonctionnement réel de vos lyophilisateurs. Si votre ligne de lyophilisation fonctionne 24 heures sur 24, recherchez un système qui envoie des rappels à plusieurs personnes et suit les articles en retard sur un tableau de bord en direct pour chaque chambre. Si votre activité est encore en train de passer d'une unité à l'échelle d'un laboratoire à un système de production, assurez-vous que le logiciel peut gérer des instruments et des sites supplémentaires sans une migration douloureuse, et déterminez si la disposition des capteurs de votre équipement actuel répondra toujours à vos besoins de traçabilité à plus grande échelle, y compris sur les unités dotées d'une vanne d'isolement intermédiaire brevetée en option ou de configurations à fonctionnement parallèle conçues pour raccourcir les intervalles entre les lots. Demandez aux fournisseurs comment leur système gère les capteurs de température et de vide, et pas seulement les jauges et les outils dynamométriques. Vérifiez si le format du rapport correspond à ce que votre auditeur attend. Et si vous avez besoin d'aide pour adapter le logiciel d'étalonnage à la configuration spécifique du capteur de votre équipement de lyophilisation, contactez notre équipe . Pour une assistance et un service locaux, vous pouvez également trouver un revendeur à proximité de votre établissement. Commencez par avoir une vue claire de vos instruments et du lyophilisateur auquel ils appartiennent, puis choisissez un logiciel qui transforme les données d'étalonnage en un outil de prise de décision. C'est ce qui différencie un système qualité qui fonctionne sur papier de celui qui fonctionne en production. Pourquoi la gestion de l'étalonnage est importante dans la lyophilisation
Ce que le logiciel de gestion de l'étalonnage doit suivre
Point de mesure Gamme typique Risque de dérive Capteurs de température du produit −50 °C à 60 °C Mauvais critère principal de séchage Capteurs de température pour étagères −40 °C à 80 °C Congélation ou chauffage inégal Manomètres / manomètres à chambre ≤ 10 Pa à 1,0 mbar Mauvaise gestion de la température d’effondrement Sondes de température du condenseur −80 °C à −40 °C Surcharge du condenseur ou capacité de glace réduite Principales caractéristiques à rechercher
Planification d'étalonnage et rappels automatisés
Historique complet d’étalonnage et traçabilité
Certificat et document joint
Rapports prêts pour l'audit
Lyophilisateur de laboratoire BLK-FD-0.1 pour la R&D et les petits échantillons Ce lyophilisateur compact à échelle pilote offre des surfaces en acier inoxydable 316L conformes aux BPF, des joints approuvés par la FDA et une piste d'audit. Il génère des données d'étalonnage initiales pour développer des limites d'acceptation pour les systèmes de production plus importants. Voir le produit → Conformité et préparation à l'audit
Défis d’étalonnage spécifiques aux opérateurs de lyophilisateurs
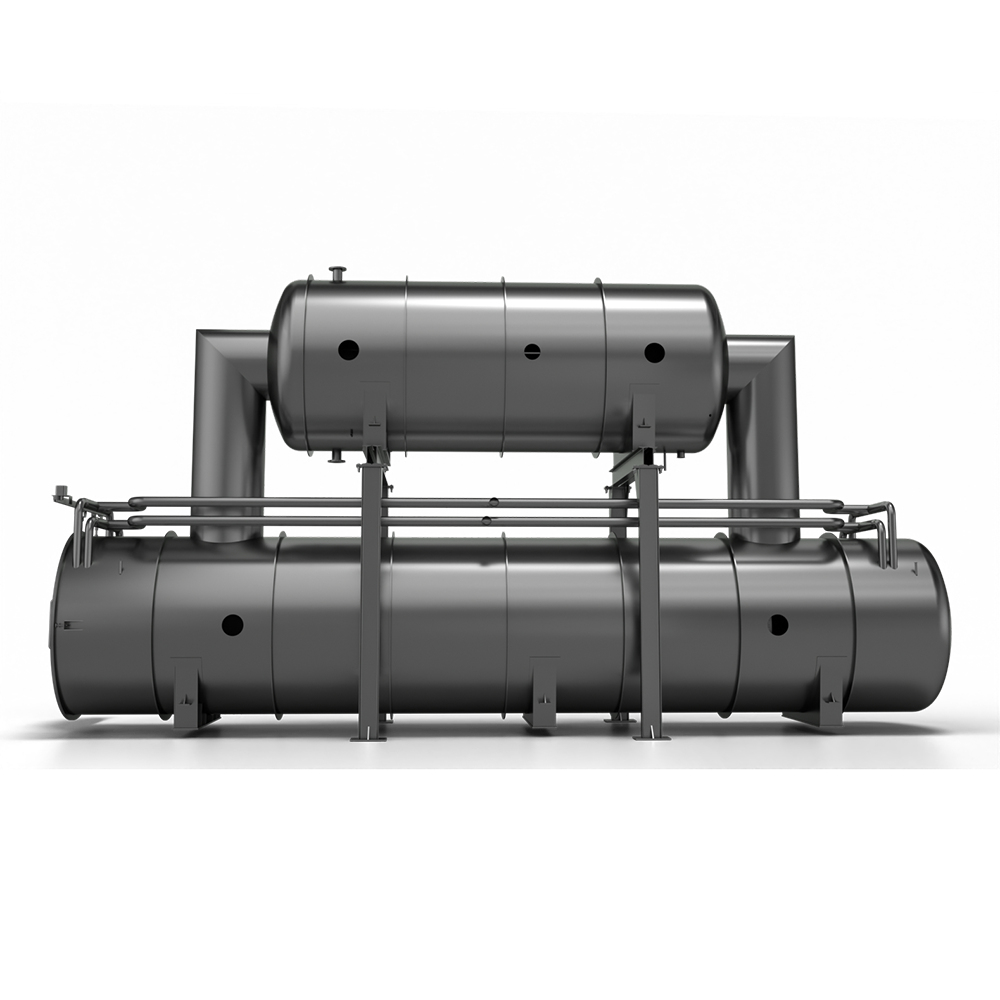 Équipement de lyophilisation à grande échelle BLK-FD-200 Ce modèle à chambre cylindrique couvre environ 202,2 m² de surface de lyophilisation avec une capacité de chargement standard de 2 000 kg et un vide limite ≤ 10 Pa. Des plaques de rayonnement monobloc et un circuit de transfert de chaleur dédié maintiennent l'écart de température des étagères à ± 1 °C. Voir le produit →
Comment commencer
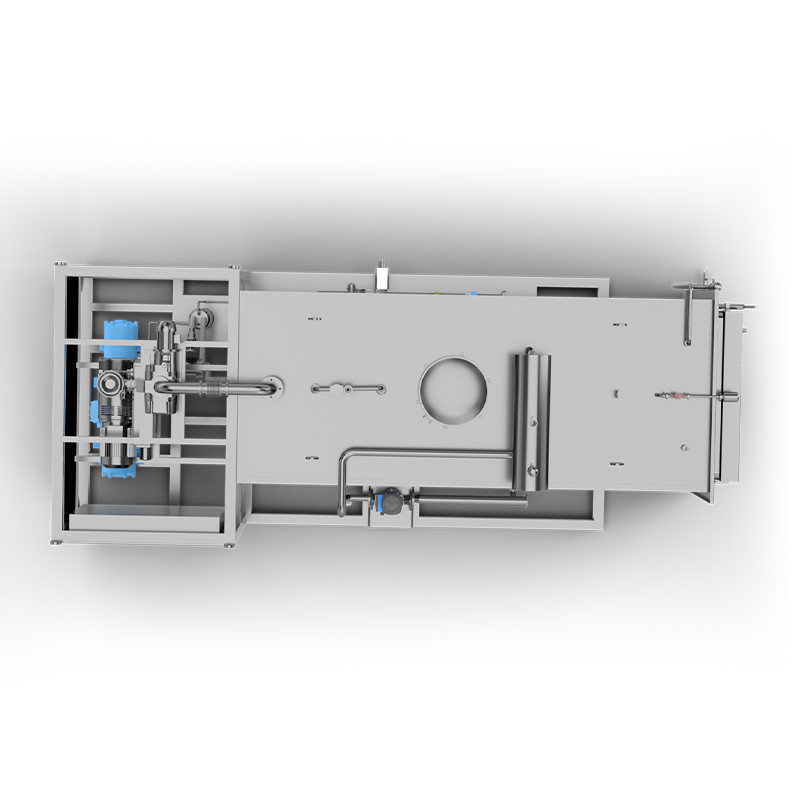 Lyophilisateur moyen BLK-FD-10 avec intégration de pré-congélation Cette unité à l'échelle pilote permet de tester le logiciel d'étalonnage sur plusieurs points de capteur avant son déploiement complet. Sa chambre rectangulaire permet de gagner de la place au sol, tandis que la récupération du froid résiduel réduit la consommation d'énergie de 10 à 15 %. Voir le produit →
Choisir le bon logiciel de gestion de l'étalonnage pour votre usine de lyophilisation
Deux brasseurs peuvent tirer des shots du même sac de torréfaction, suivre la même recette et toujours produire des tasses qui n'ont rien de pareil. Avant de blâmer les grains, vérifiez l’eau : le café infusé contient environ 98 % d’eau et les minéraux dissous qu’il contient orientent l’extraction plus que ce que beaucoup de gens pensent. C’est exactement pour cela qu’un compteur TDS pour le café est conçu. La conclusion d'emblée : utilisez un compteur TDS sur votre eau de brassage, pas sur le café infusé lui-même. Pour le café, l'instrument à utiliser est un réfractomètre. Garder cette division droite vous évite des chiffres trompeurs et vous indique quelle mesure nécessite réellement un compteur. Un compteur TDS indique le total des solides dissous, la concentration combinée de minéraux, sels et autres composés dissous, exprimée en parties par million (ppm) ou en milligrammes par litre. Les appareils portatifs ne comptent jamais directement ces solides. Ils font passer un petit courant entre deux électrodes, estiment la concentration à partir de la conductivité électrique et convertissent le résultat à l'aide d'un facteur intégré. Des compteurs décents ajoutent une compensation automatique de la température (ATC) et maintiennent une précision d'environ plus ou moins 2 %, ce qui est suffisant pour les travaux sur l'eau. Ce principe de fonctionnement explique à la fois la force et l’angle mort. Le calcium, le magnésium, le bicarbonate et le sodium s'ionisent facilement dans l'eau, de sorte qu'un conductimètre suit de manière assez fiable les minéraux qui façonnent l'extraction. Le café infusé est différent : une grande partie de ce qui se dissout dans la tasse, y compris les sucres, les acides organiques, les lipides et les mélanoïdines, conduit à peine l'électricité. Trempez le même compteur dans du café filtre et il signalera une petite fraction de la charge réelle dissoute, qui se situe entre 1,15 et 1,45 % de la boisson en masse. La faible lecture n’est pas un défaut. L’instrument répond simplement à une question différente de celle que vous avez posée. Étant donné que les deux instruments fonctionnent sur des bases physiques différentes, un moyen simple de gaspiller de l’argent consiste à en acheter un lorsque le travail nécessite l’autre. Un réfractomètre lit l'indice de réfraction, qui réagit à chaque solide dissous, qu'il conduise ou non l'électricité, et c'est pourquoi il reste l'instrument standard pour la force du café. Le tableau ci-dessous présente les tâches courantes. Une fois qu'un réfractomètre vous donne la force de la tasse, la formule du rendement d'extraction lie le chiffre au goût : le rendement d'extraction en pourcentage est égal au TDS du café multiplié par le poids de la boisson, divisé par le poids de la dose. Une tasse de 300 g mesurant 1,30 % de TDS à partir d'une dose de 20 g équivaut à (1,30 x 300) / 20 = 19,5 %, à l'intérieur de la fenêtre de 18 à 22 % que la Specialty Coffee Association considère comme équilibrée. Notez que la formule fonctionne sur le TDS du café, jamais sur celui de l'eau. C'est dans l'eau que le compteur s'amortit immédiatement. Les directives de l'industrie sur l'eau placent l'eau de brassage entre 75 et 250 ppm TDS avec un objectif proche de 150 ppm, ainsi que les plages recommandées pour la dureté calcique et l'alcalinité. L'eau en dessous de cette bande donne au café un goût prononcé et creux, car trop peu d'ions sont disponibles pour transporter les composés aromatiques hors du marc. L’eau au-dessus aplatit la luminosité et commence à laisser du tartre dans les bouilloires et les chaudières à expresso. La valeur est la répétabilité. Une eau qui mesure la même chose chaque semaine supprime toute une catégorie de variables de votre brassage, c'est pourquoi de nombreux cafés enregistrent le TDS de l'eau en même temps que les réglages de leur moulin. Dans la fabrication du café instantané, la même mesure cesse d’être une mesure d’amateur et devient un point de contrôle essentiel. L'extraction industrielle pousse l'eau chaude à travers des batteries de colonnes jusqu'à ce que l'extrait contienne environ 15 à 25 % de solides dissous. Cet extrait est ensuite concentré, généralement par évaporation, à environ 40 à 60 % de matières solides avant le séchage, avec des concentrations légèrement plus faibles lorsque la lyophilisation doit protéger la structure des granules. Une lecture inexacte des composés solides à chaque étape : un extrait faible force une extraction plus longue ou un gaspillage d'énergie en aval, tandis qu'un extrait trop concentré modifie la viscosité et altère la façon dont le concentré gèle et sèche. Ce sont précisément les paramètres que les acheteurs examinent lorsqu’ils auditent une ligne de séchage. Quand des cadres supérieurs d'une entreprise de café brésilienne ont visité l'usine de production de Bolaike dans le Jiangsu , l'inspection s'est concentrée sur la façon dont l'équipement maintient la concentration de l'extrait et le comportement de séchage cohérents à la cadence industrielle, l'équivalent à l'échelle de l'usine de demander si votre eau de brassage mesure la même chose chaque matin. La lyophilisation convertit cet extrait contrôlé en granulés de café de qualité supérieure, et c'est également là qu'un numéro TDS cesse de raconter toute l'histoire. L'extrait concentré est congelé, généralement à environ -40 degrés C ou moins, puis séché sous vide en dessous du point triple de l'eau, de sorte que la glace se sublime directement en vapeur sans jamais fondre. Étant donné que les solides ne repassent jamais par une phase liquide chaude, les composés aromatiques volatils survivent à des niveaux que le séchage thermique a du mal à égaler, et les granulés finis quittent généralement la chaîne avec 2 à 4 % d'humidité résiduelle. Valider ce comportement commence petit. Un lyophilisateur expérimental permet à un laboratoire de café de cartographier la courbe de lyophilisation d'un extrait spécifique, couvrant le taux de congélation, la température de conservation et la pression de la chambre avant qu'un lot de production complet ne soit engagé dans ces paramètres. C'est la même logique que de tester l'eau avant de la préparer, mais avec des ingrédients beaucoup plus chers. À partir de courbes éprouvées, la capacité évolue par étapes : les unités de taille moyenne effectuent des travaux pilotes et de courtes séries commerciales, tandis que les machines grand format telles que la FD100 prennent en charge la production industrielle continue. Un compteur doté de ces quatre fonctionnalités ne coûte qu’un peu plus cher qu’un appareil simple et conserve son étalonnage beaucoup plus longtemps. Achetez un compteur TDS pour contrôler l'ingrédient dont le café est principalement composé, l'eau, et comptez sur un réfractomètre lorsque la mesure qui compte est la force de la tasse elle-même. Dans un café, cette discipline stabilise chaque boisson servie. À l’échelle de l’usine, la même discipline appliquée à l’extraction de solides régit la consommation d’énergie, le comportement de séchage et la question de savoir si un granulé lyophilisé conserve l’arôme pour lequel il a été torréfié. Si vous évaluez la capacité de lyophilisation du café ou d'autres aliments de grande valeur, contactez l'équipe d'ingénierie de Bolaike pour discuter de l'équipement adapté à vos objectifs d'extraction et de débit. Ce que mesure réellement un compteur TDS
Compteur TDS ou réfractomètre : faites correspondre l'outil à la tâche
Tâche de mesure Instrument à utiliser Référence typique Pourquoi la scission est importante Charge minérale de l’eau de brassage Compteur TDS 75-250 ppm acceptables ; environ 150 ppm comme objectif La conductivité suit de manière fiable les minéraux ionisés qui dirigent l'extraction Filtrer l'intensité du café Réfractomètre à café 1,15-1,45 % de TDS dans la tasse L'indice de réfraction capture les solides dissous qui ne conduisent pas l'électricité Force de l'espresso Réfractomètre à café 8-12% TDS dans la tasse Les concentrations d'espresso sont bien au-delà de ce qu'un conductimètre peut lire de manière significative Contrôle de l'extrait de café instantané Réfractomètre de laboratoire ou surveillance des solides en ligne Env. 15-25 % après extraction ; env. 40-60% après concentration La consommation d'énergie, la viscosité et le comportement au séchage dépendent tous d'un contrôle précis des solides. Où un compteur TDS gagne sa place : l'eau de brassage
Une routine hebdomadaire de cinq minutes
À l'échelle de l'usine, le TDS devient une variable de production
Ligne de production de lyophilisation de café instantané entièrement automatique Une ligne complète couvrant la manipulation des concentrés, la congélation rapide, la granulation et la lyophilisation sous vide jusqu'aux granulés finis. Il convient aux acheteurs qui évaluent comment la concentration de l’extrait et le comportement de séchage restent cohérents au niveau du débit industriel. Voir le produit → Lyophilisation : là où les chiffres de concentration rencontrent la saveur
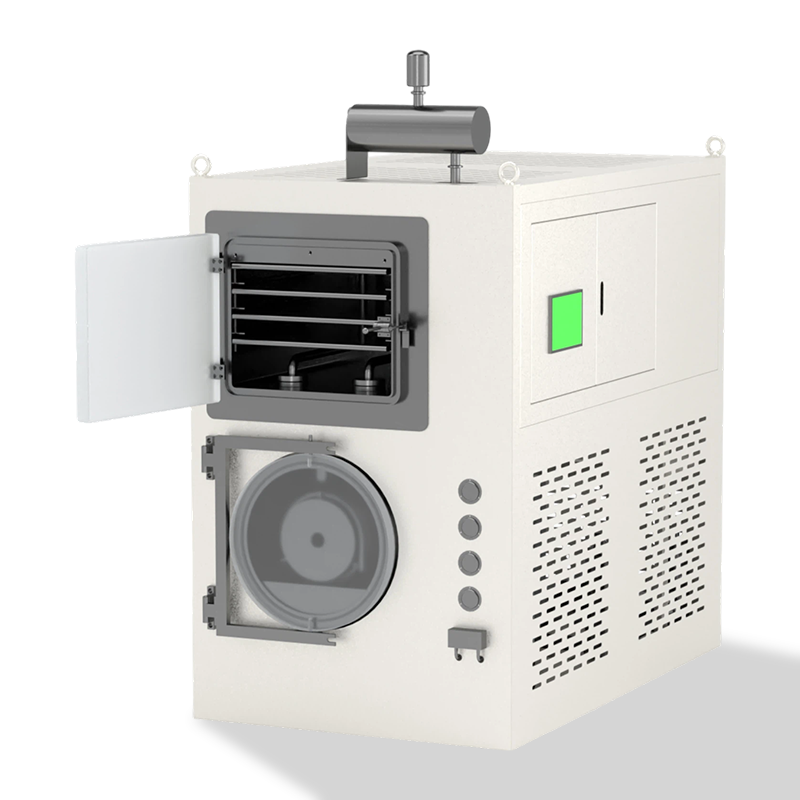 Lyophilisateur expérimental BLK-FD-0.5 Un lyophilisateur à l'échelle du laboratoire pour cartographier le taux de congélation, la température de conservation et la pression de la chambre sur les extraits de café avant la production complète. Un contrôle strict des températures de ±0,5°C et des configurations flexibles permettent de reproduire de manière fiable les courbes de séchage industrielles. Voir le produit → Lyophilisateur industriel BLK-FD-100 Un lyophilisateur cylindrique grand format pour une production continue de granulés de café industriel une fois les courbes de séchage validées. Un contrôle intelligent, un faible écart de température de conservation et un fonctionnement parallèle multi-unités permettent une production commerciale à plus grande échelle. Voir le produit →
Que vérifier avant d'acheter un compteur TDS
Les plats à emporter
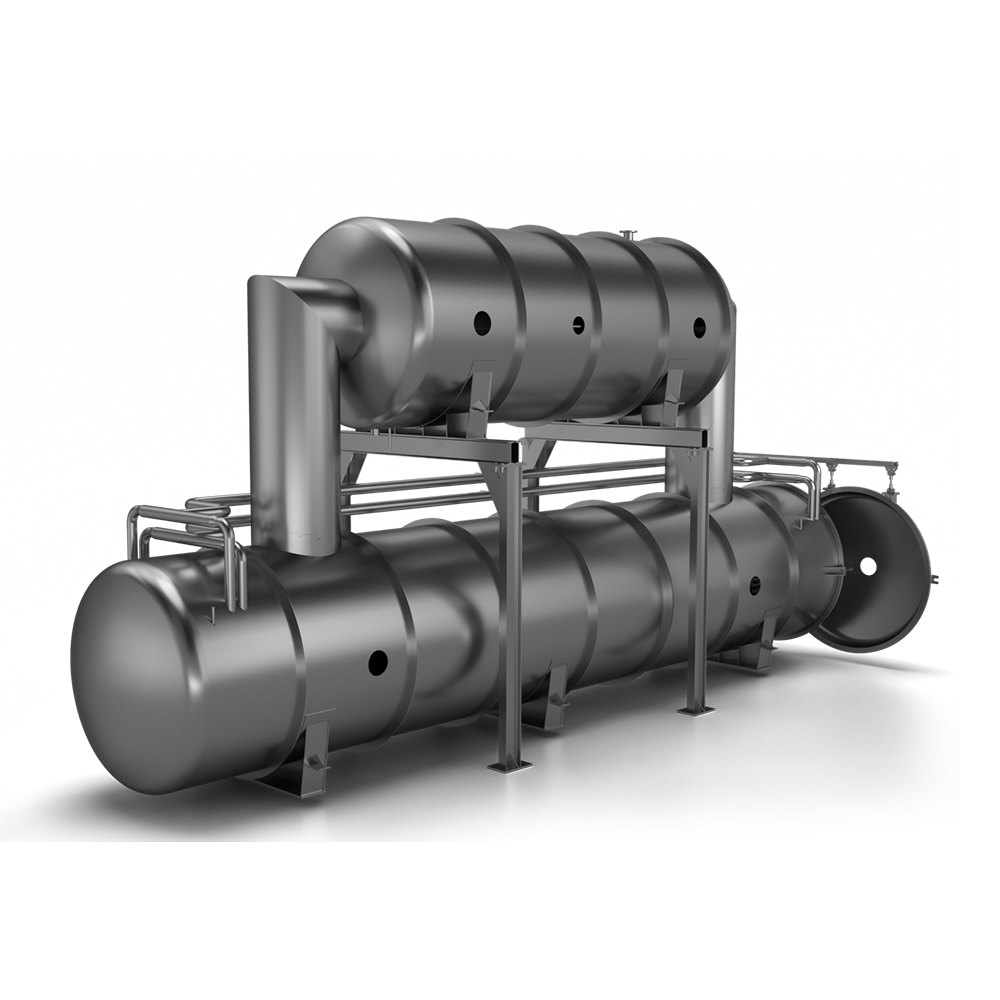
Lyophilisation est lent par conception. Un seul lot passe environ 20 à 40 heures à passer par la congélation, le séchage primaire et la désorption finale, et pendant une grande partie de ce temps, les compresseurs de réfrigération et les pompes à vide fonctionnent en continu. L’électricité constitue donc un coût d’exploitation majeur et contrôlable dans la production d’aliments lyophilisés après matières premières. La conclusion mérite d’être formulée d’emblée : un lyophilisateur à économie d’énergie n’est pas simplement la machine avec le plus petit numéro sur sa plaque signalétique. Il s'agit de l'unité dont les systèmes de réfrigération et de vide déplacent la chaleur et la vapeur d'eau avec un minimum de déchets, dont le système de contrôle termine le cycle lorsque le produit est réellement sec et dont la capacité correspond aux charges que vous utilisez réellement. Le reste de cet article explique où va l'énergie, quelles caractéristiques de conception réduisent réellement la consommation et ce qu'il faut vérifier avant de signer un bon de commande. Un lyophilisateur a trois consommateurs d'énergie : le système de réfrigération, le système de vide et le système de chauffage des étagères. La réfrigération domine. Les compresseurs doivent tirer le produit bien en dessous de son point de congélation afin que l'eau libre cristallise correctement, et pendant le séchage primaire, ils doivent maintenir la surface du condenseur suffisamment froide, souvent entre -40 et -50 degrés Celsius pour les produits alimentaires, pour empêcher la vapeur d'eau de migrer des étagères vers le serpentin. Tout déficit dans les performances du condenseur se traduit par un cycle plus long, ce qui est une autre façon de dire une énergie plus élevée par kilogramme. Pour un contexte à grande échelle : un lyophilisateur résidentiel consomme généralement entre 900 et 1 500 watts et coûte environ un à trois dollars par jour de fonctionnement. Les machines commerciales et industrielles sont mieux jugées selon une mesure différente, en kilowattheures par lot ou par kilogramme d'eau éliminée, car une usine alimentaire qui gère un lot par jour pendant 300 jours considérera l'électricité comme un élément qui protège ou érode sa marge. Le système de réfrigération mérite qu’on s’y intéresse de plus près car il représente la plus grande part de la consommation. Des compresseurs efficaces, un condenseur correctement dimensionné et un échange thermique bien exécuté réduisent tous le temps nécessaire à un lot. Il existe un risque d'approvisionnement des deux côtés du dimensionnement : un condenseur sous-dimensionné s'étire à chaque cycle, tandis qu'un condenseur fortement surdimensionné ajoute une consommation d'énergie fixe et un coût d'investissement sans améliorer le débit. Demandez aux fournisseurs d'adapter la capacité de glace du condenseur à votre charge d'eau réaliste, et non à une limite supérieure théorique. Les systèmes conventionnels maintiennent un vide profond continu et font fonctionner les pompes à fond pendant toute la phase de séchage primaire. Les approches sous vide pulsé empruntent une voie différente : la pression est périodiquement modulée pour rafraîchir le gradient de vapeur autour du produit, de sorte que les pompes n'ont pas besoin de fonctionner à pleine charge tout le temps. Un récemment dévoilé conception de lyophilisateur pulsé sous vide de Bolaike suit cette même logique, avec une efficacité de lyophilisation signalée comme augmentant par rapport au fonctionnement conventionnel, et cela mérite d'être étudié en comparant les devis. Une grande partie de l’énergie gaspillée provient des cycles de remplissage avec un nombre d’heures fixe. Les machines qui ajustent la température des étagères et la pression de la chambre en fonction de la résistance du produit, et qui confirment le point final réel avec un test d'augmentation de pression, terminent lorsque le produit est fini plutôt qu'à l'expiration d'une minuterie prédéfinie. En supprimant six heures de remplissage sur un cycle de 30 heures, vous supprimez un cinquième du temps de fonctionnement de la machine pour chaque lot. L'accumulation de givre sur le condenseur se comporte comme un isolant et oblige le système de réfrigération à travailler plus fort à mesure que le lot progresse. Une routine de dégivrage disciplinée entre les lots, des joints de porte intacts et des parois d'armoires correctement isolées sont des détails peu glamour, mais c'est exactement ce qui différencie les machines qui conservent leur efficacité après deux ans des machines dont la consommation dérive tranquillement vers le haut. Un schéma courant parmi les producteurs qui ont commencé modestement est un coin de l'atelier rempli d'unités de table fonctionnant à des heures échelonnées. Chacun de ces lots paie les mêmes frais généraux fixes : abaisser la chambre vide et le condenseur à température, évacuer la chambre et amener les étagères au point de consigne. Répartir ces frais généraux sur une charge complète dans une seule machine plus grande est l'une des économies d'énergie les plus simples disponibles, et cela libère également l'opérateur des heures précédemment consacrées au chargement et au déchargement de plusieurs machines. La troisième ligne est la mise en garde. Acheter gros n'est efficace que si la machine peut être remplie, c'est pourquoi une planification réaliste de la capacité est plus importante que le chiffre maximal de la brochure. La documentation commerciale contient rarement des données sur l'électricité, alors apportez votre propre liste de contrôle. Un nombre clé à suivre est le kilowattheure par kilogramme d’eau sublimée sous une charge et une recette définies, et non la puissance nominale connectée. Une unité qui consomme plus d’énergie mais termine un lot six heures plus tôt peut facilement être la machine la moins chère à faire fonctionner. Si un fournisseur ne peut pas fournir de chiffres énergétiques pour une charge définie, demandez à utiliser votre propre matériel. La validation sur un équipement à l'échelle du laboratoire avant d'engager du capital est une assurance peu coûteuse dans ce secteur. Même une machine efficace gaspille de l’énergie si elle est utilisée de manière imprudente. Ces habitudes ne coûtent rien et apparaissent généralement sur la prochaine facture d’électricité : L'efficacité énergétique commence par l'achat d'une classe de taille appropriée, car chaque classe a un travail qu'elle fait bien et des travaux qu'elle fait mal. Les équipes de développement qui valident les recettes et les courbes de lyophilisation doivent travailler à l'échelle du banc, où chaque kilogramme de matériau de test enseigne les paramètres du cycle qui déterminent plus tard les paramètres économiques de la production. Les lots pilotes et les petites séries commerciales se situent au milieu de la gamme, et c'est là que de nombreuses erreurs de dimensionnement se produisent : les acheteurs choisissent un produit trop petit pour économiser du capital, puis exécutent deux équipes de demi-charges. La classe moyenne est bien adaptée à cette phase de transition, couvrant l’amplification pilote et la rotation multi-produits sans les frais généraux d’une installation industrielle complète. En volume industriel, la consolidation est une économie : un chargement complet dans une grande chambre remplace le fonctionnement échelonné de nombreuses petites unités et permet de réduire le coût par kilogramme fini. Les applications dédiées telles que le café instantané vont encore plus loin et justifient des lignes spécialement conçues, où l'étape de séchage est conçue autour du cycle d'un seul produit plutôt que adaptée à celui-ci. L'achat d'un lyophilisateur à économie d'énergie est en fin de compte une décision de coût par kilogramme, et non une comparaison de puissance. Demandez par écrit les données énergétiques du lot, dimensionnez le condenseur en fonction de votre charge d'eau réelle, remplissez la chambre et maintenez le cycle adapté au produit. Pour des données par lots, des modalités d'essai ou un devis adapté à votre plan de production, contactez l'équipe Bolaike via le page de contact . Où va réellement l’énergie dans un cycle de lyophilisation
Qu'est-ce qui fait réellement économiser l'énergie d'un lyophilisateur
Conception de réfrigération
Technologie pulsée sous vide
Contrôle de la courbe de séchage
Gestion de l'isolation, des joints et du dégivrage
Pourquoi une machine plus grande bat souvent plusieurs petites
Configuration Comportement énergétique Effet pratique Plusieurs petites unités de banc Chaque lot paie la totalité des frais généraux de pull-down et de pompage kWh par kilogramme plus élevé et plus d'heures d'opérateur Une grande unité, entièrement chargée Frais généraux fixes répartis sur toute la charge Coût par kilogramme réduit et courbes de séchage cohérentes Une grande unité, à moitié vide Mêmes frais généraux contre une production réduite Mauvaise efficacité, généralement une erreur de dimensionnement plutôt qu'un défaut de la machine Comment comparer les performances énergétiques avant d'acheter
Spécification à demander Pourquoi c'est important kWh par lot à une charge de produit indiquée Transforme les allégations marketing en un chiffre que vous pouvez multiplier par votre tarif d'électricité Capacité de glace du condenseur par rapport à votre charge d'eau de lot Un condenseur sous-dimensionné allonge silencieusement chaque cycle Temps de cycle mesuré pour un produit alimentaire comparable Indique si le système de contrôle est réglé ou générique Méthode de détection des points finaux Les tests d'augmentation de pression évitent les heures rémunérées passées à sécher le produit fini Méthode de dégivrage et délai d’exécution Détermine le nombre de lots par semaine que la ligne peut supporter Des habitudes de fonctionnement qui réduisent la consommation sans nouvel équipement
Faire correspondre la classe de machines à votre étape de production
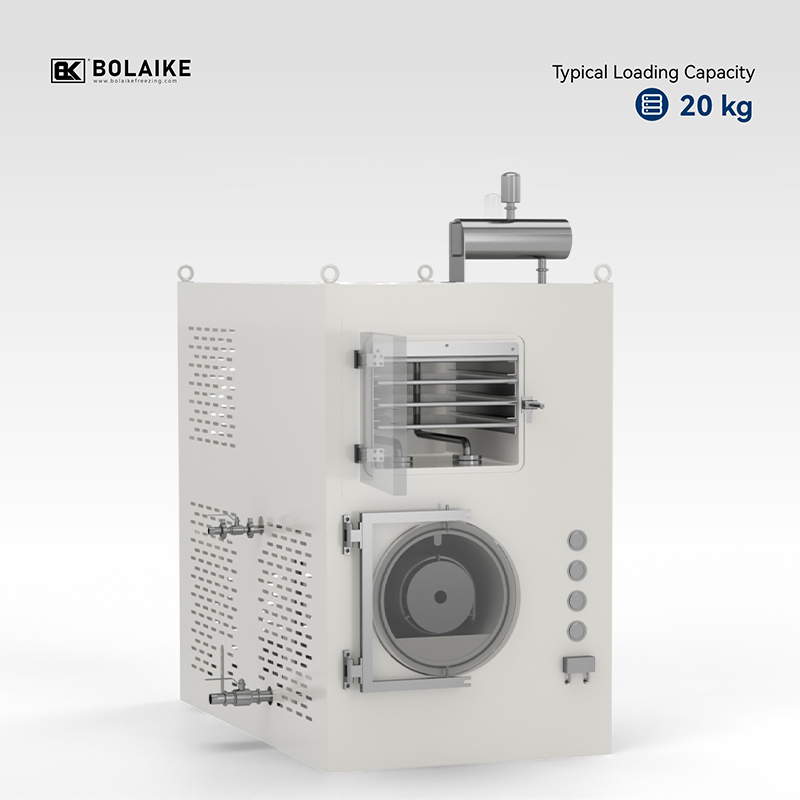 Lyophilisateurs expérimentaux pour la validation de recettes à l'échelle du laboratoire Les lyophilisateurs de laboratoire de la gamme BLK-FD-0.1 à FD-2 conviennent aux équipes qui valident les recettes et les courbes de lyophilisation, où chaque kilogramme de matériau de test enseigne les paramètres du cycle qui façonnent ensuite l'économie de la production. Voir le produit →
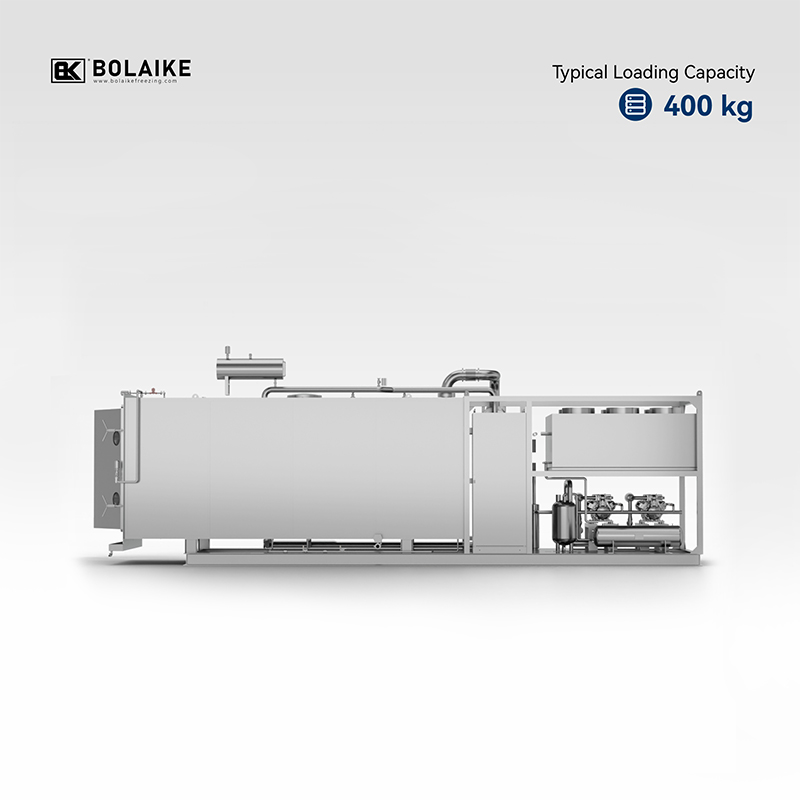 Lyophilisateurs de taille moyenne pour les séries pilotes et les petites séries commerciales La gamme BLK-FD-5 à FD-40 couvre l'amplification pilote et la rotation multi-produits pendant la phase de transition, aidant ainsi les acheteurs à éviter les unités sous-dimensionnées qui obligent à un fonctionnement coûteux en deux équipes de demi-charges. Voir le produit →
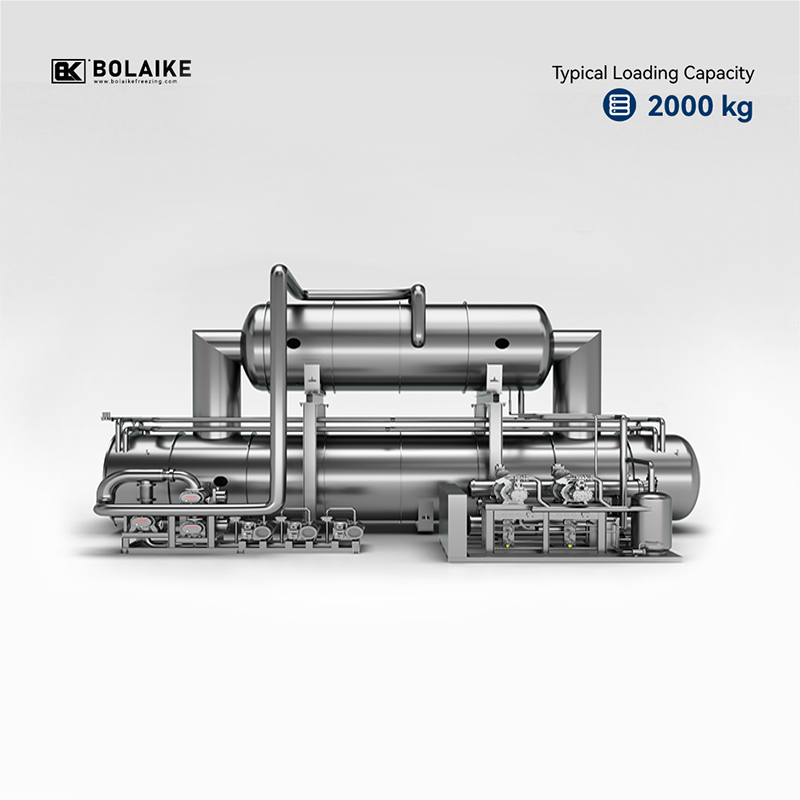 Lyophilisateurs à grande échelle pour un volume de production industriel complet Les équipements de grande capacité, du BLK-FD-50 au FD-200, consolident la production en une seule charge de chambre complète, offrant ainsi un coût par kilogramme fini inférieur pour les opérations industrielles alimentaires et pharmaceutiques. Voir le produit →
A lyophilisateur de laboratoire soutient l'avenir de la technologie de séchage à basse température en permettant d'éliminer l'eau d'une formulation par sublimation plutôt que par évaporation, préservant ainsi les structures qui autrement s'effondreraient ou se dégraderaient sous l'effet de la chaleur. Cette distinction est importante car de nombreuses formulations modernes, notamment les liposomes, les nanoparticules et les supports cellulaires, dépendent du maintien d'une structure physique précise. que les méthodes conventionnelles de séchage par la chaleur perturberaient. À mesure que la science de la formulation évolue vers des systèmes de distribution plus complexes, la demande d’équipements capables de contrôler la formation de cristaux de glace avec une grande précision continue de croître. Le processus fonctionne en congelant un échantillon solide, puis en réduisant la pression de la chambre afin que la glace se transforme directement en vapeur sans passer par une phase liquide. Cette séquence évite le stress mécanique que le mouvement de l’eau liquide peut exercer sur les structures moléculaires ou cellulaires délicates, c’est pourquoi la lyophilisation reste une méthode privilégiée pour les formulations sensibles à l’exposition à la température et à l’humidité. Le contrôle de la température des étagères est au centre du fonctionnement d’un lyophilisateur pendant la phase de congélation. Un lyophilisateur de laboratoire typique fonctionne sur une plage de températures de conservation d'environ -55°C à 80°C , donnant aux opérateurs suffisamment d'autonomie pour congeler rapidement un échantillon à des températures inférieures à zéro, puis appliquer une chaleur douce pendant les étapes de séchage pour favoriser la sublimation sans surchauffer le produit restant. La congélation à très basse température favorise la formation de cristaux de glace plus petits et plus uniformes dans tout l'échantillon, ce qui réduit les dommages physiques que des cristaux plus gros et irréguliers peuvent causer aux structures fragiles telles que les membranes cellulaires ou les supports lipidiques. Lorsque les cristaux de glace deviennent trop gros pendant la congélation, ils peuvent percer ou déformer les structures délicates de l’échantillon, ce qui peut entraîner une stabilité réduite ou une perte de fonction une fois le produit reconstitué. Les cristaux de glace plus petits et plus uniformément répartis laissent après la sublimation une structure de pores plus ouverte et plus uniforme, qui tend également à favoriser un séchage plus rapide et plus uniforme dans les étapes ultérieures. Ce niveau de contrôle devient particulièrement pertinent pour les ingrédients pharmaceutiques actifs qui nécessitent une forme cristalline spécifique ou un état amorphe, puisque le taux de congélation et la température finale influencent directement l'état physique dans lequel le matériau se dépose. Une fois la sublimation commencée, la vapeur d’eau libérée par l’échantillon congelé doit aller quelque part, ce qui est le rôle que joue le condenseur. Les lyophilisateurs de laboratoire maintiennent généralement des températures de condenseur autour de -70°C , suffisamment froid pour capturer la vapeur d'eau sous forme de glace sur les serpentins du condenseur avant qu'elle ne puisse revenir vers la chambre d'échantillon. Si la capacité du condenseur n'est pas adaptée de manière appropriée à la charge de réfrigération d'un processus donné, la stabilité du vide peut en souffrir, permettant à l'humidité de s'infiltrer dans la chambre et de perturber l'environnement de séchage. Faire correspondre la capacité du condenseur à la configuration des étagères devient particulièrement important lors de lots à forte charge ou de processus exécutés à très basse température, où le volume de vapeur généré par unité de temps augmente. Un condenseur dimensionné de manière appropriée pour la charge de vapeur attendue aide à maintenir un vide stable tout au long du cycle, garantissant des résultats de séchage constants du début à la fin d'un cycle. Les lyophilisateurs de laboratoire destinés aux travaux pharmaceutiques ou biologiques sont généralement construits autour de principes de conception conformes aux attentes BPF, couvrant tout, de la sélection des matériaux à la gestion des données. Les surfaces qui entrent en contact avec le produit sont généralement construites à partir de acier inoxydable 316 de haute qualité avec une rugosité de surface Ra ≤ 0,4 µm , une finition suffisamment lisse pour limiter les points d'hébergement microbien et simplifier la validation du nettoyage. Les connexions tout au long du trajet du fluide reposent généralement sur des raccords hygiéniques à serrage rapide plutôt que sur des joints filetés, car les filetages peuvent piéger les résidus de manière difficile à nettoyer ou à inspecter entièrement. Au-delà de la construction physique de l'équipement, les lyophilisateurs conformes aux BPF sont généralement conçus pour prendre en charge la validation complète CIP et SIP, ce qui signifie que les cycles de nettoyage et de stérilisation peuvent être vérifiés plutôt que supposés. Cela devient particulièrement pertinent dans les installations multi-produits, où les résidus d'un lot doivent être entièrement éliminés avant de traiter une formulation différente. Les cycles CIP et SIP validés réduisent le recours au démontage et à l'inspection manuels , ce qui réduit le délai d'exécution entre les lots tout en conservant un enregistrement de nettoyage documenté. La fiabilité des données est assurée par des systèmes de contrôle qui maintiennent une piste d'audit complète, enregistrant les paramètres du processus tels que la température des étagères, la pression de la chambre et la durée du cycle, ainsi que les enregistrements d'accès des utilisateurs. Ce type d'enregistrement électronique prend en charge la traçabilité lors de l'examen réglementaire, puisque tout écart au cours d'un cycle de production peut être retracé à une heure, un paramètre ou une action de l'opérateur spécifique. Un ensemble complet de documentation technique accompagne généralement également l'équipement, fournissant le matériel de support nécessaire à la qualification de l'installation, à la qualification opérationnelle et à la validation continue du processus. Les lyophilisateurs de laboratoire sont utilisés dans une gamme assez large d'applications, depuis le criblage de formulations à un stade précoce jusqu'au développement de processus en petits lots. La lyophilisation des formulations injectables, des composants de vaccins et des substances médicamenteuses biologiques représente une utilisation courante, où la préservation de la structure des protéines et de l'activité biologique grâce au processus de séchage est une préoccupation majeure. La recherche en thérapie cellulaire et génique s'appuie également sur la lyophilisation pour stabiliser les systèmes de support sensibles pour le stockage et le transport, car le maintien de l'intégrité structurelle à ce stade affecte directement les performances en aval. En dehors des produits biologiques, la lyophilisation fonctionne avec des systèmes d'administration de médicaments à base de nanoparticules et de liposomes, où le contrôle de la taille des cristaux de glace pendant la congélation permet de préserver la distribution granulométrique et l'efficacité de l'encapsulation. Les milieux de recherche universitaire et pharmaceutique utilisent des unités à l'échelle du laboratoire pour le développement de processus avant de faire évoluer les formulations vers des volumes pilotes ou de production, ce qui rend la flexibilité de l'équipement et le contrôle précis des paramètres précieux tout au long des premières étapes du développement du produit. Le rôle que jouent les lyophilisateurs de laboratoire dans le séchage à basse température
Plage de température du plateau et son effet sur la formation de cristaux de glace
Pourquoi la taille des cristaux est importante pour les formulations complexes
Performances du condenseur et stabilité du vide
Des normes de conception qui prennent en charge la conformité aux BPF
Élément de conception Spécification Objectif Matériau de la surface de contact Acier inoxydable 316, Ra ≤ 0,4 µm Limite les résidus et favorise le nettoyage Connexions Raccords hygiéniques à serrage rapide Évite les joints filetés difficiles à nettoyer Matériaux d'étanchéité Silicone hygiénique conforme à la FDA Réduit le risque de contamination Chambre de lyophilisation Conforme à la norme GB150 sur les récipients sous pression Assure la sécurité structurelle sous vide Considérations relatives à la validation du nettoyage et à l'intégrité des données
Applications communes dans les travaux de recherche et de formulation
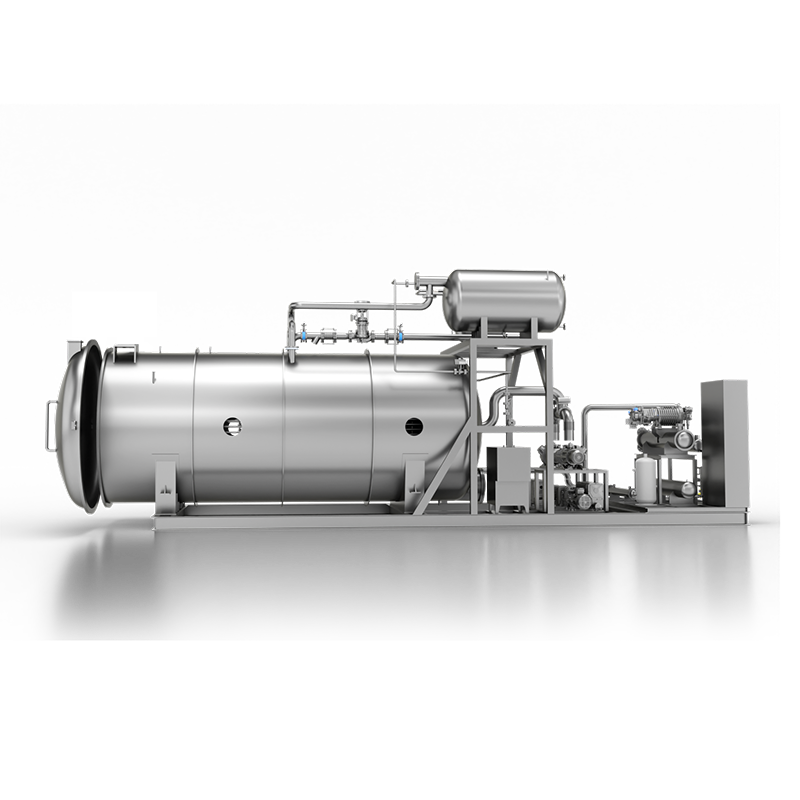
Aliments lyophilisés conserve généralement une plus grande part de ses vitamines, enzymes et antioxydants d’origine que les aliments séchés par déshydratation conventionnelle, principalement parce que le processus repose sur une sublimation à basse température plutôt que sur une exposition prolongée à la chaleur. Des études sur les poudres de fruits et légumes montrent que les produits lyophilisés peuvent conserver environ 90% à 97% de vitamine C , tandis que les versions déshydratées à la chaleur du même produit perdent souvent entre 40 % et 60 % de cette vitamine au cours de la transformation. L'écart réside dans la manière dont chaque méthode élimine l'humidité : les déshydrateurs évaporent l'eau en utilisant de l'air chaud circulant sur les aliments, généralement entre 95°F et 165°F (35°C à 74°C), tandis que les lyophilisateurs convertissent la glace directement en vapeur sous vide à des températures qui dépassent rarement le point de congélation pendant la phase de séchage primaire. Cette distinction est importante pour les composés sensibles aux nutriments tels que la vitamine C, la thiamine et certains polyphénols, qui commencent à se décomposer lorsque les températures dépassent un seuil modéré. Étant donné que la structure cellulaire des aliments est congelée avant le début du séchage, la lyophilisation évite également le rétrécissement et la cémentation que la déshydratation peut provoquer, ce qui aide à préserver la couleur, les composés aromatiques et la qualité de réhydratation ainsi que le profil nutritionnel. Le mécanisme principal derrière la rétention des nutriments est la sublimation, le processus physique par lequel la glace passe directement à la vapeur d’eau sans passer par un état liquide. Les aliments placés dans un lyophilisateur sont congelés avant le début du séchage, emprisonnant l'eau dans les cristaux de glace au sein de la structure cellulaire. Une pompe à vide abaisse ensuite la pression de la chambre bien en dessous des niveaux atmosphériques et une modeste quantité de chaleur est appliquée pour que la glace se sublime plutôt que de fondre. Étant donné que l’aliment lui-même reste proche ou inférieur au point de congélation tout au long de cette étape, les réactions enzymatiques qui dégradent normalement les nutriments et provoquent le brunissement sont largement interrompues plutôt qu’accélérées. Une phase de séchage secondaire suit, au cours de laquelle la température est légèrement augmentée et maintenue sous vide continu pour éliminer les molécules d'eau liées qui restent chimiquement attachées à la matrice alimentaire après la sublimation. Cette étape est soigneusement contrôlée car elle introduit la seule exposition significative à la chaleur dans l'ensemble du cycle, et elle est généralement suffisamment courte pour que la perte globale de nutriments reste minime par rapport à la déshydratation à l'air chaud, qui expose les aliments à une température élevée pendant toute la durée du séchage. Les comparaisons en laboratoire entre les fruits, les légumes et les herbes montrent systématiquement une différence mesurable dans les taux de survie des nutriments en fonction de l'approche de séchage utilisée. Le tableau ci-dessous résume les plages de rétention typiques rapportées dans la littérature scientifique alimentaire pour les nutriments courants. Ces plages varient selon le type de produit, la teneur en humidité initiale et les paramètres de l'équipement, mais la tendance se maintient dans un large éventail d'études : une exposition prolongée à la chaleur pendant la déshydratation est en corrélation avec une plus grande dégradation des nutriments, tandis que l'environnement sous vide à basse température de la lyophilisation limite cette perte. Les équipements de lyophilisation modernes sont allés au-delà des simples pompes de réfrigération et à vide vers des systèmes qui recyclent l'énergie au sein du cycle de séchage lui-même. Une approche récupère le refroidissement résiduel des réfrigérants après chaque cycle et le réutilise pour pré-refroidir l'étape suivante, ce qui peut réduire la charge globale du compresseur d'environ 20% à 30% . Cela réduit la consommation d'électricité sans modifier les températures de congélation ou de sublimation qui protègent la teneur en nutriments. Certains systèmes capturent la chaleur évacuée par le condenseur pendant le processus de capture de vapeur et la redirigent vers le séchage des matériaux, réduisant ainsi la dépendance aux éléments chauffants électriques ou à la vapeur. Cette chaleur récupérée complète le modeste réchauffement nécessaire lors du séchage secondaire, de sorte que moins d’apport d’énergie externe est nécessaire pour terminer le cycle. Lorsqu'un système d'évaporation et de cristallisation de pompe à chaleur est intégré, le coefficient de performance du compresseur peut atteindre une plage de 4,8 à 5,9 , ce qui se traduit par une efficacité énergétique environ cinq à six fois supérieure à celle des configurations de lyophilisation conventionnelles qui reposent uniquement sur la réfrigération directe et le chauffage résistif. Ce type de configuration est plus courant dans les opérations à l'échelle des installations que dans les petites unités de comptoir, mais il illustre à quel point la technologie de lyophilisation a progressé au-delà des chambres à vide de base. L'équipement de lyophilisation peut être configuré avec soit un piège froid intégré, intégré directement dans le boîtier de la chambre de séchage, soit un piège froid externe connecté via une tuyauterie séparée. Le choix affecte l'empreinte au sol, l'accès à la maintenance et la facilité avec laquelle la capacité de capture des vapeurs peut être adaptée à mesure que le volume de production évolue. Étant donné que les unités de réfrigération et les systèmes de vide peuvent être disposés selon différentes configurations physiques, les installations avec une surface au sol limitée ou une géométrie de pièce inhabituelle peuvent toujours accueillir une ligne de séchage sans repenser l'ensemble de la zone de production. Cette flexibilité d'aménagement est particulièrement pertinente pour les opérations de transformation de produits saisonniers, où les besoins en capacité de séchage peuvent fluctuer au cours de l'année, ou pour les installations convertissant l'espace existant plutôt que de construire une usine spécialement conçue à cet effet. Les grandes installations de lyophilisation s'appuient de plus en plus sur des systèmes de vannes d'isolement intelligents qui séparent la chambre de produit de la chambre du piège froid, permettant à chacune de fonctionner indépendamment. Cette séparation signifie que la chambre de séchage n'a pas besoin de s'arrêter simplement parce que le piège froid nécessite un dégivrage ou un entretien, ce qui maintient un débit plus stable sur les longues séries de production. Une conception connexe, parfois appelée disposition en cascade sous vide, coordonne plusieurs unités de séchage afin que le chargement et le déchargement soient échelonnés plutôt que simultanés. Pendant qu'une unité dégivre, d'autres continuent de capturer les vapeurs et de maintenir la stabilité du système, ce qui peut réduire les temps d'arrêt liés au dégivrage d'environ deux heures par cycle et éviter le type d'interruption du processus qui affecterait autrement une ligne de production entière. Pour les opérations exécutant des lots continus, cette coordination échelonnée permet de maintenir un rendement constant sans sacrifier l’intégrité du vide dont dépend la préservation des nutriments. La lyophilisation est utilisée dans un large éventail de catégories d'aliments où la rétention des nutriments, la stabilité en conservation et la qualité de la réhydratation comptent plus que la vitesse de traitement. Les morceaux de fruits tels que les fraises, les mangues et les myrtilles sont généralement lyophilisés pour les produits de collation et les inclusions de céréales, où la structure poreuse laissée par la sublimation permet une réhydratation rapide et une texture qui reste plus proche des fruits frais que des alternatives déshydratées. Les légumes, notamment les pois, le maïs et les champignons, sont lyophilisés pour les mélanges de soupes instantanées et les repas de camping, car le résultat léger et stable en conservation réduit le poids de l'emballage tout en préservant la couleur et la teneur en nutriments pendant des périodes de stockage qui peuvent s'étendre bien au-delà d'une décennie sous une fermeture adéquate. Les plats préparés, y compris les composants de viande et de pâtes, sont également lyophilisés pour le stockage à long terme des aliments et les kits de préparation aux situations d'urgence, où la densité nutritionnelle par unité de poids est une considération pratique. Les extraits de café et de thé représentent une autre application familière, où la lyophilisation préserve les composés aromatiques qui autrement seraient perdus à cause de la chaleur lors du séchage par pulvérisation. Dans chacun de ces cas, l'attrait sous-jacent est le même : une méthode de séchage qui élimine l'humidité sans soumettre les aliments à une chaleur soutenue qui érode les vitamines, la couleur et la saveur au cours de la transformation. Pourquoi les aliments lyophilisés conservent plus de nutriments que les aliments déshydratés
Comment la sublimation protège les composés sensibles à la chaleur
Rétention des nutriments comparée selon les méthodes de séchage
Nutriment Lyophilisation Déshydratation de l'air Vitamine C 90 % à 97 % 40 % à 60 % Thiamine (B1) 85 % à 95 % 50 % à 70 % Caroténoïdes 80 % à 92 % 55 % à 75 % Polyphénols 85 % à 95 % 60 % à 80 % La technologie de récupération d'énergie améliore l'efficacité du séchage
Récupération de chaleur résiduelle
Évaporation et cristallisation par pompe à chaleur
Dispositions de système flexibles pour différents besoins des installations
Les commandes intelligentes soutiennent la production continue
Applications courantes des produits alimentaires lyophilisés
Récemment, quatre Lyophilisation de taille moyenne de 40 mètres carrés les unités du Jiangsu Bolaike ont terminé les tests de production et ont été chargées pour être expédiées au Kazakhstan. Le client est un grand groupe local de fruits et légumes et les équipements seront principalement utilisés pour la lyophilisation de pommes et autres fruits frais. Le Kazakhstan cultive des variétés de pommes connues pour leur bonne qualité, mais la saison des fruits frais se concentre principalement de la fin de l'été à l'automne, et ne dure qu'environ deux mois. Après la fin de la saison, l'approvisionnement du marché repose sur les importations, tandis qu'au cours de la saison, le volume important de fruits frais arrivant immédiatement sur le marché entraîne un risque de stocks invendus. La transformation de fruits frais en produits lyophilisés peut contribuer à augmenter la valeur ajoutée, à réduire le risque d'invendus et à garantir un approvisionnement plus stable tout au long de l'année. Les unités de lyophilisation de taille moyenne de 40 mètres carrés expédiées cette fois peuvent traiter 400 kilogrammes de fruits frais par lot. En tant que fabricant mondialement reconnu d'équipements de lyophilisation industrielle, Bolaike travaille dans le domaine de la lyophilisation alimentaire depuis de nombreuses années, avec des produits expédiés vers l'Europe, les Amériques, la Russie, le Kazakhstan et d'autres pays et régions. Les entreprises ayant des besoins en équipements de lyophilisation de pommes ou d'autres fruits et légumes sont invitées à laisser un message ou à envoyer des échantillons pour des essais de lyophilisation. Quatre unités de lyophilisation Bolaike de 40 mètres carrés expédiées au Kazakhstan, aidant l'industrie locale des fruits et légumes à traiter les produits frais invendus
Contexte du marché
Spécifications de l'équipement
Principales fonctionnalités
Opportunités de collaboration




 English
 русский
 Español
 Français
 Deutsch
 عربى


